Süblimasyon Transfer Kağıdı Gramajı (30g - 90g) Yüksek Hızlı Üretimi Nasıl Etkiler?
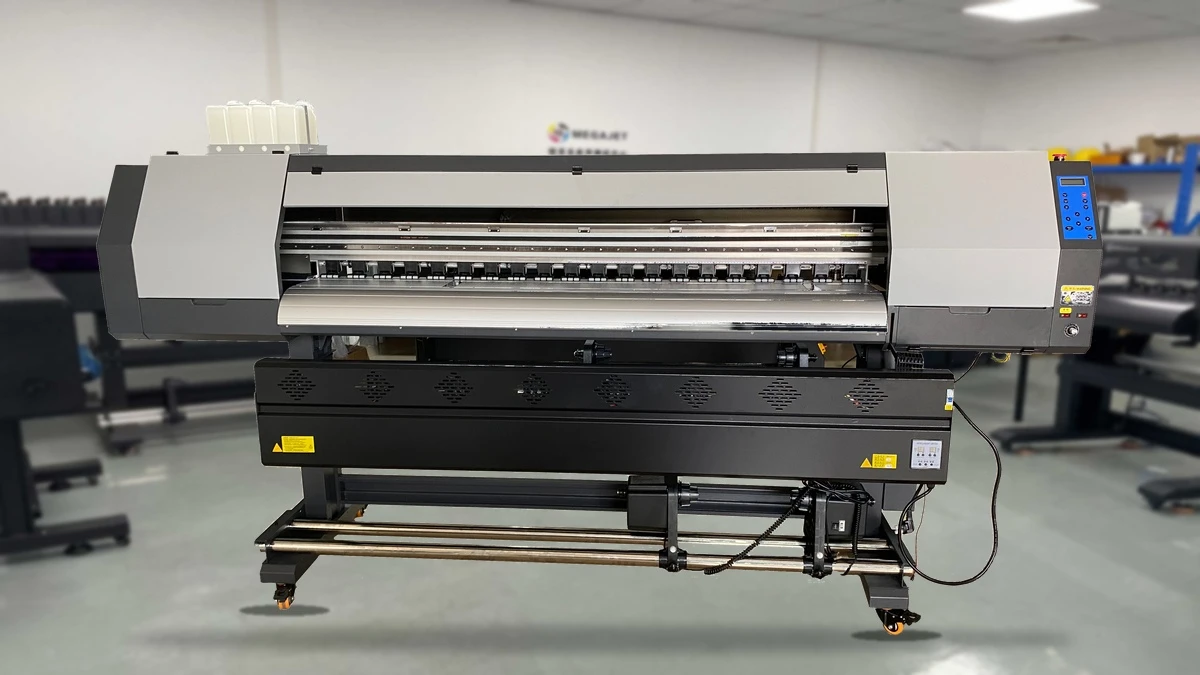
Megajet industrial roll-to-roll dye-sublimation printer in our workshop.
Table of Contents
Endüstriyel rulodan ruloya süblimasyon baskıda, transfer kağıdı seçimi en kritik operasyonel kararlardan biridir. Baskı atölyeleri ve tekstil fabrikaları, sarf malzeme maliyetleri ile mekanik üretim stabilitesi arasında sürekli bir denge kurmak zorundadır.
30g ile 35g arasında değişen ultra hafif süblimasyon transfer kağıtları, metrekare başına oldukça düşük maliyetler ve çok daha uzun rulo metrajları vadederek makinelerin rulo değiştirmeden saatlerce kesintisiz çalışmasını sağlar. Ancak bu kadar ince kağıtları 100 m²/saat üzerindeki yüksek hızlarda çalıştırmak; ıslak dalgalanma (cockling), kağıdın havalanması ve pahalı baskı kafalarına çarparak zarar vermesi gibi ciddi mekanik riskleri beraberinde getirir. Buna karşılık 70g ile 90g arasındaki daha kalın kağıtlar üstün boyutsal stabilite sunar ve yoğun mürekkep yüklerini kırışmadan emer; fakat nakliye ağırlığını artırır, sarfiyat giderlerini yükseltir ve sık rulo değişimi gerektirir.
Kağıt gramajının (GSM) mekanik besleme, mürekkep doygunluk sınırları ve kalender pres transferi üzerindeki etkilerini anlamak, üretim yöneticilerinin kumaş grupları için en doğru kağıt spesifikasyonunu seçmesini sağlar.
30g ile 90g Süblimasyon Kağıtlarının Fiziksel Özellikleri
Baz gramaj (metrekare başına gram veya GSM), kağıdın mikron kalınlığını ve eğilme direncini doğrudan belirler. Süblimasyon transfer kağıdı, ham selüloz taban kağıdı ve bunun üzerine uygulanan, dispers boya damlacıklarını yüzeyde tutan hidrofilik kimyasal alıcı kaplamadan oluşur.
Kağıt gramajı 90g'dan 30g'a düştüğünde, kağıt kalınlığı %60'tan fazla azalır. Selüloz lif kütlesindeki bu belirgin düşüş; besleme silindirleri, vakum tablası ve sıvı mürekkep yükü altında kağıdın mekanik davranışını kökten değiştirir.
| Kağıt Gramajı (GSM) | Tipik Kalınlık (µm) | Güvenli Mürekkep Limiti | Ø300mm Ruloda Doğrusal Metraj | Ana Hedef Uygulama Alanı |
|---|---|---|---|---|
| 30g – 35g | 38 – 44 µm | %180 – %200'e kadar | 2.500 – 3.200 m | Bayraklar, hafif afişler, seri hızlı moda, ince polyester astarlar |
| 45g – 55g | 55 – 68 µm | %220 – %240'a kadar | 1.600 – 2.000 m | Standart spor formaları, polyester tişörtler, ticari spor giyim |
| 70g – 90g | 85 – 115 µm | %280 – %320'ye kadar | 900 – 1.200 m | Yoğun zemin siyahları, çift taraflı bayraklar, bisiklet kıyafetleri, sert paneller |
İnce kağıt daha az selüloz lifi içerdiğinden, kalender presleme esnasında dispers boya gazlarının polyester kumaşa son derece hızlı transfer olmasını sağlar. Daha kalın kağıtlar ise yoğun lif bariyeri sayesinde mürekkebin arka yüze kusmasını önleyerek yüksek çözünürlüklü grafiklerde net kenar keskinliği sunar.
Yüksek Hızlı Püskürtme Dinamiği: Dalgalanma ve Kafa Çarpması Neden Olur?
30g süblimasyon kağıdıyla çalışırken karşılaşılan en büyük teknik darboğaz ıslak dalgalanmadır (wet cockling). Süblimasyon mürekkepleri, %60 ile %80 arasında su ve nemlendirici glikol içeren su bazlı formülasyonlardır.
Baskı kafaları ham selüloz liflerinin üzerine yüksek hacimde sıvı mürekkep püskürttüğünde, lifler suyu emerek hızla genleşir. Ancak ıslak baskı alanının yanındaki kuru boşluklar genişlemez. Bu bölgesel genleşme farkı kağıt yapısında gerilim yaratarak yüzeyin dalga dalga yukarı doğru kabarmasına neden olur.
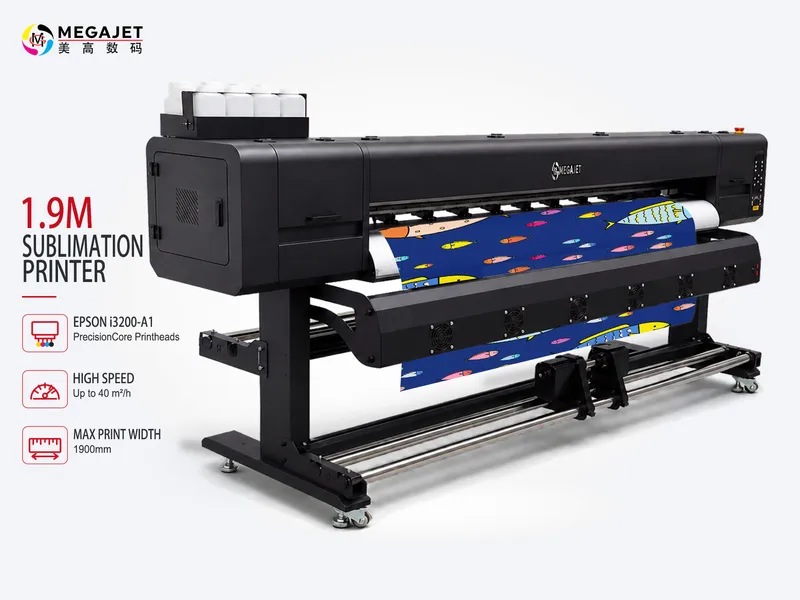
Orijinal Epson i3200-a1 kafalı 180 cm süblimasyon yazıcısı gibi yüksek hızlı bir endüstriyel makinede, kafa kızağı tabla üzerinde 1,2 m/s'yi aşan hızlarda hareket eder. Hassas nozül plakası ile kağıt yüzeyi arasındaki kafa yüksekliği boşluğu (platen gap), damla doğruluğunu korumak için genellikle 1,6 mm ile 2,0 mm arasına ayarlanır.
30g kağıt %220 mürekkep altında dalgalandığında, kabaran tepe noktaları tablanın 2,0 mm ila 3,0 mm üzerine çıkabilir. Hızla geçen kafa kızağı bu kabartılara çarptığında, aşındırıcı ham kağıt lifleri aynalı nozül yüzeyine doğrudan sürter. Bu temas kumaşta iz bırakır, nozül deliklerini çizer ve piezoelektrik kanallarda kalıcı elektriksel hasara yol açabilir.
70g ile 90g kağıt kullanan işletmelerde ise kalın gövde ve yüksek bükülme direnci lif şişmesini dengeler. Kağıt, %280'i aşan koyu zemin mürekkep yüklerinde dahi vakumlu tabla üzerinde tamamen düz kalır.
İnce Kağıtla Yüksek Hızlı Üretim İçin Mekanik Donanım Şartları
30g ila 35g transfer kağıdını 80 m²/saat ile 150 m²/saat arasındaki hızlarda sorunsuz çalıştırmak, özel endüstriyel makine gövdesi gerektirir. 70g üzeri kağıtlar için üretilmiş standart giriş seviyesi makineler bu ince kağıtlarda sık sık sorun yaşar.
Vakum Tablası ve Kademesiz Emiş Kontrolü
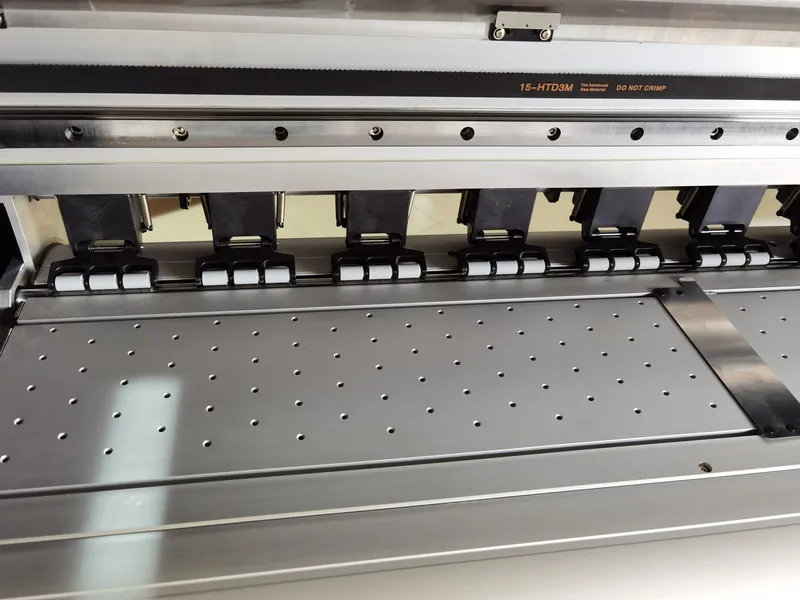
Baskı bölgesinin altındaki vakum sistemi, tüm çalışma genişliği boyunca dengeli bir negatif basınç sağlamalıdır. Emiş zayıf kalırsa, 30g kağıt mürekkep nemi ve kafa rüzgarının etkisiyle tabladan kalkar.
Emiş aşırı yüksek ayarlandığında ise ince kağıt deliklerin içine doğru çekilir. Bu sürtünme besleme silindirlerini zorlayarak yatay koyu çizgilenmelere (banding) sebep olur. Endüstriyel makineler bu sorunu frekans kontrollü kademesiz fanlar ve emişi homojen dağıtan mikro delikli tablalar ile çözer.
Sabit Gergi Kontrolü ve Jumbo Rulo Yönetimi
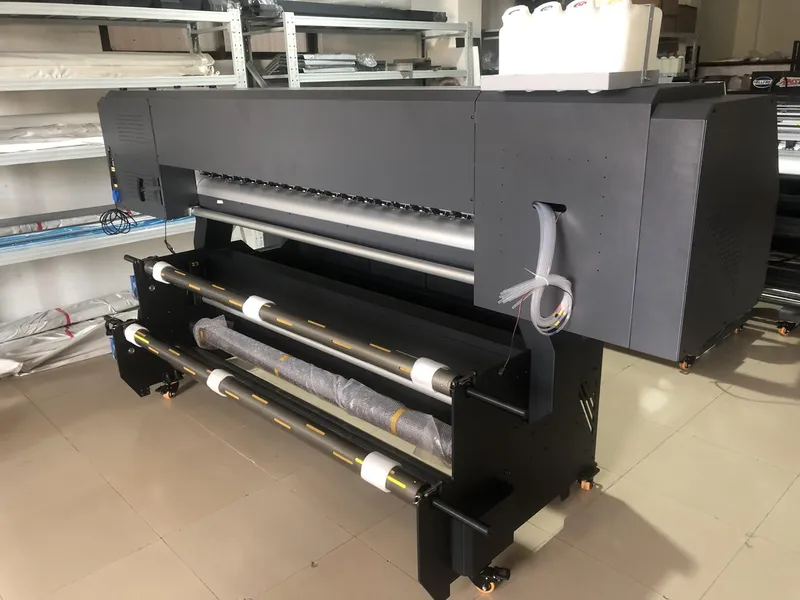
Hafif 30g kağıdın esneme direnci düşüktür; açma veya sarma sırasında ani darbeler olursa kağıt kolayca yırtılır veya kayar.
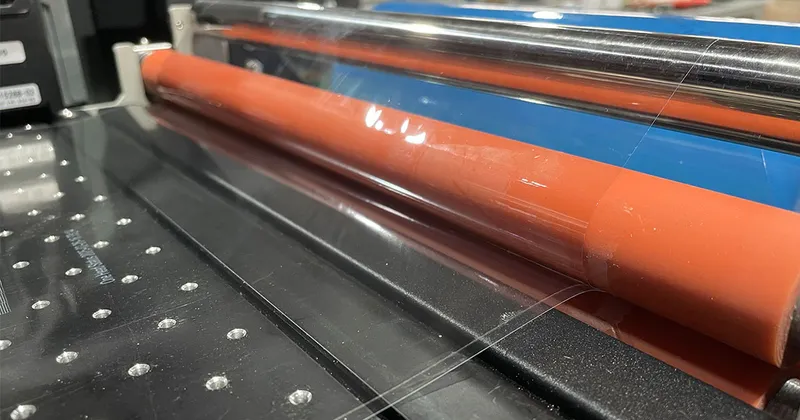
Endüstriyel tesisler, aktif manyetik toz frenli havalı şaftlar ve dansör kollu gergi sensörleri (dancer-arm) kullanır. Dansör kolu, kızağın hareket darbelerini emerek 3.000 metrelik dev bir rulonun ilk metresinden son metresine kadar pürüzsüz bir çekiş sağlar. Çok tekerlekli kauçuk baskı makaraları ise 180 cm ende kağıdın sağa sola kaymasını önler.
Kızılötesi Kurutma ve Yüzey Buharlaşması
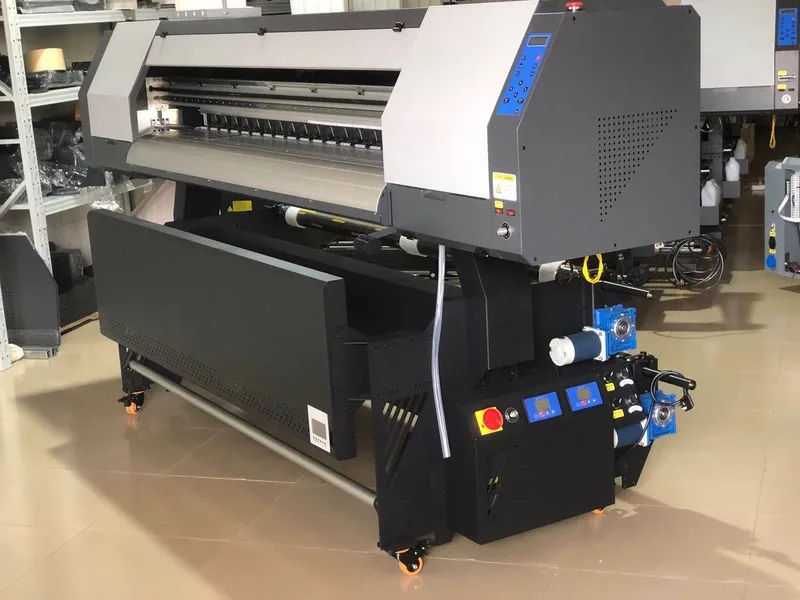
İnce kağıdın iç su tutma kapasitesi sınırlı olduğundan, fazla nemin sarıcıya ulaşmadan buharlaştırılması zorunludur.
Yüksek hızlı süblimasyon hatlarında tablanın hemen çıkışında senkronize kızılötesi ısıtıcılar ve kurutma fanları yer alır. Hızlı yüzey kurutması boyayı kaplama üzerine kilitler ve ağır bitmiş ruloların sarım basıncı altında arka yüze mürekkep bulaşmasını (ofsetleme) engeller.
Üretim Ekonomisi: Rulo Verimliliği vs Makine Duruşları
İhracat odaklı tekstil fabrikalarında 70g kağıttan 35g veya 30g kağıda geçiş tamamen ekonomik gerekçelere dayanır. Malzeme alım maliyeti ile hat verimliliği birlikte hesaplanmalıdır.
Rulo Başına Metraj Kapasitesi
Endüstriyel rulo açma aparatları genellikle 280 mm ile 450 mm dış rulo çapı sınırına sahiptir.
30g kağıt 90g kağıdın yarısından daha ince olduğundan, 350 mm çapındaki bir rulo standı yaklaşık 3.000 metre 30g kağıt taşırken, 80g veya 90g kağıtta bu miktar 1.000 metre civarında kalır. 150 m²/saat hızla aralıksız çalışan 8 kafalı i3200-A1 süblimasyon yazıcısında (1,6 m ende saatte yaklaşık 90 metre), 1.000 metrelik bir rulo yaklaşık 11 saatte tükenir.
3.000 metrelik 30g jumbo ruloya geçildiğinde gözetimsiz kesintisiz baskı süresi 33 saatin üzerine çıkar. Bu sayede gece vardiyalarında operatör müdahalesi, kağıt ekleme veya yeniden yol verme gereksinimi ortadan kalkar.
Kafa Hasarının Finansal Riski
30g kağıt birim maliyeti düşürse de, atölye şartları ve renk profilleri doğru yönetilmezse maliyet hesabı tersine dönebilir.
Orijinal bir Epson i3200-a1 kafası ciddi bir sermaye yatırımıdır. Operatör RIP eğrilerini ayarlamadan koyu renkli ağır grafikler basarsa, kabaran kağıt kafaya çarpar. Bir veya iki kafanın çizilerek bozulması, on binlerce metrekarelik ince kağıttan elde edilen tasarrufu bir anda yok eder.
Uygulama Matrisi: Sipariş Türüne Göre Gramaj Seçimi
Deneyimli üretim yöneticileri her iş için tek bir gramaj kullanmaz. Siparişleri üç ana sınıfa ayırırlar.
1. Ultra Hafif (30g – 35g): Yüksek Metraj, Düşük-Orta Mürekkep Yoğunluğu
- Uygun Kumaşlar: Bayraklar, tanıtım flamaları, hızlı moda elbiseler, şemsiye kumaşları ve hafif polyester astarlar.
- Mürekkep Limiti: Düşük ve orta seviye (%140 – %180).
- Üretim Avantajı: Rulo başına maksimum metraj ve kalenderde yüksek hızlarda (15–20 m/dakikaya kadar) hızlı transfer.
2. Dengeli Endüstriyel Standart (45g – 60g): Spor Giyim ve Genel Moda
- Uygun Kumaşlar: Futbol ve basketbol formaları, taytlar, spor giyim, soft signage kumaşları ve ev tekstili.
- Mürekkep Limiti: Orta ve yüksek seviye (%200 – %250).
- Üretim Avantajı: Çok kafalı yazıcılarda sorunsuz çalışma. Vektörel takım numaralarını ve renk geçişlerini kırışmadan emer, rulo uzunluğunu korur.
3. Ağır Hizmet Premium (70g – 90g): Maksimum Doygunluk ve İnce Detay
- Uygun Kumaşlar: Profesyonel bisiklet formaları, kalın kışlık polar kumaşlar, çift taraflı bayraklar ve sert süblimasyon ürünleri (Chromaluxe alüminyum paneller, seramik kupalar).
- Mürekkep Limiti: OEKO-TEX Standard 100 tekstil güvenlik sertifikalı yüksek yoğunluklu süblimasyon mürekkepleriyle %280 – %320 arası maksimum doygunluk.
- Üretim Avantajı: Yoğun boyada sıfır dalgalanma. Presleme sırasında kağıt esnemesini önleyerek fotoğraflarda net kenar keskinliği sağlar.
Fabrika Kontrol Listesi: İnce Kağıda Güvenli Geçiş Kılavuzu
Atölyeniz 70g veya 80g kağıt kullanıyor ve maliyetleri düşürmek için 35g veya 30g'a geçmeyi planlıyorsa, makinelerinizi korumak için şu adımları izleyin:
Atölye Nemini Kontrol Edin (%45 – %60 RH Şartı): İnce kağıt neme hızla tepki verir. %40 RH altında statik elektrik kağıdın tablaya yapışmasına ve adım çizgilerine yol açar. %65 RH üzerinde ise kağıt havadaki nemi emerek rijitliğini kaybeder.
RIP Yazılımında Mürekkep Limitlerini Yenileyin: 80g ICC profilini asla 30g kağıtta kullanmayın. Eğrilerinizi yeniden doğrusallaştırın ve toplam mürekkep sınırını %180–%190 seviyesine çekin. Yüksek konsantrasyonlu dispers boyalar daha az sıvı ile derin renk doygunluğu sağlar.
Vakum Emiş Gücünü Ayarlayın: Boş kağıtla besleme testi yapın. Emiş fanını kağıt sürtünmeden kayana kadar düşürün, ardından kafa rüzgarından kenarlar dalgalanmayacak şekilde hafifçe artırın.
Çözücü Frenini ve Dansör Kolunu Denetleyin: Havalı şaft freninin rulo ağırlığına göre dengelendiğinden emin olun. 1.000 metrelik rulolarda dansör kolunun motor dur-kalk şoklarını yumuşattığını teyit edin.
Güvenli Kafa Yüksekliği Belirleyin: Yeni bir 30g partisi test ederken kafa kızağını orta-yüksek seviyeye (1,8 mm - 2,0 mm) alın. Kesintisiz 50 metre sorunsuz basıldıktan sonra baskı netliği için yüksekliği kademeli olarak optimize edin.
Transfer kağıdı gramajını makine gergi mimarisi ve grafik doygunluğu ile uyumlu hale getirmek, nozül kaybı yaşamadan yüksek hızlı süblimasyon yapmanın anahtarıdır. Günlük üretim hedeflerinizi hesaplamak veya ince kağıtlar için besleme parametrelerini ayarlamak isterseniz, Megajet teknik ekibiyle iletişime geçebilirsiniz.