Comment le Grammage du Papier de Sublimation (30g à 90g) Affecte la Production Haute Vitesse
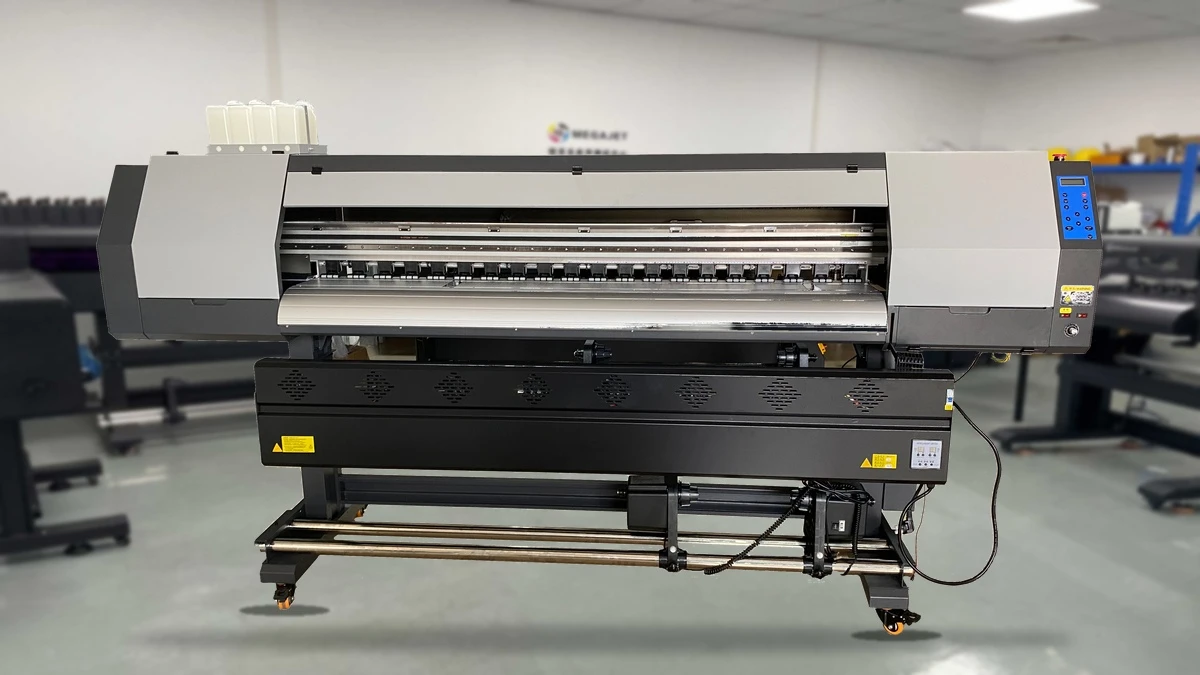
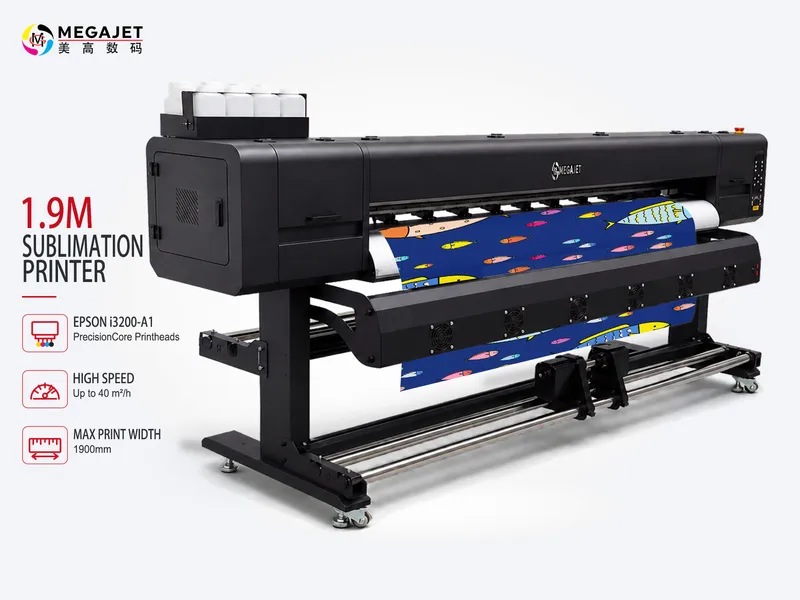
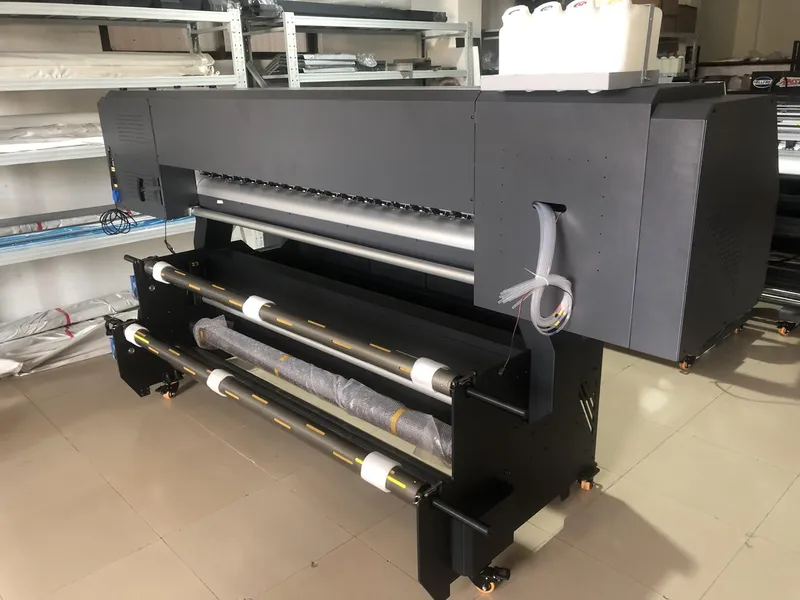
Megajet industrial roll-to-roll dye-sublimation printer in our workshop.
Table of Contents
Dans l'impression industrielle par sublimation thermique rouleau à rouleau, le choix du papier de transfert constitue l'une des décisions opérationnelles les plus déterminantes. Les ateliers d'impression sont régulièrement confrontés à un dilemme direct entre coût des consommables et stabilité mécanique de production.
Les papiers de transfert ultralégers de 30g à 35g offrent des prix au mètre carré très attractifs et des longueurs de bobines considérablement accrues, permettant aux machines de fonctionner des heures sans interruption. Toutefois, l'utilisation de supports aussi fins à des cadences supérieures à 100 m²/h introduit des risques mécaniques majeurs, notamment le gondolage humide (cockling), la flottabilité du papier et de graves collisions avec les têtes d'impression. À l'inverse, les papiers plus denses de 70g à 90g assurent une stabilité dimensionnelle irréprochable et absorbent d'importantes charges d'encre sans se déformer, mais augmentent le poids logistique, élèvent les dépenses d'exploitation et imposent de fréquents changements de bobines.
Comprendre l'incidence réelle du grammage (GSM) sur l'entraînement mécanique, les seuils de saturation d'encre et le calandrage à chaud permet aux responsables de production d'adapter précisément leur équipement à leurs gammes textiles.
Caractéristiques Physiques des Papiers de Sublimation de 30g à 90g
Le grammage de base (grammes par mètre carré ou GSM) détermine directement l'épaisseur en microns et la rigidité transversale de la bande de papier. Le papier de sublimation est composé d'une structure brute en pâte de bois surmontée d'un revêtement chimique hydrophile récepteur qui retient les gouttelettes de colorant dispersé à la surface.
Lorsque le grammage passe de 90g à 30g, l'épaisseur du papier diminue de plus de 60%. Cette réduction substantielle de matière fibreuse modifie profondément le comportement mécanique du papier sous la contrainte des galets d'entraînement, de l'aspiration et de la charge d'encre liquide.
| Grammage (GSM) | Épaisseur Moyenne (µm) | Limite Sécurisée d'Encrage | Mètres Linéaires par Rouleau Ø300mm | Applications Principales |
|---|---|---|---|---|
| 30g – 35g | 38 – 44 µm | Jusqu'à 180% – 200% | 2 500 – 3 200 m | Drapeaux, bannières légères, fast-fashion à fort volume, doublures polyester |
| 45g – 55g | 55 – 68 µm | Jusqu'à 220% – 240% | 1 600 – 2 000 m | Maillots de sport standard, t-shirts polyester, vêtements techniques |
| 70g – 90g | 85 – 115 µm | Jusqu'à 280% – 320% | 900 – 1 200 m | Noirs saturés profonds, drapeaux double face, tenues de cyclisme, panneaux rigides |
Moins pourvu en fibres de cellulose, le papier fin permet aux vapeurs de colorant de se sublimer et de pénétrer rapidement au cœur du textile polyester lors du passage en calandre. Les papiers plus épais, quant à eux, dressent une barrière protectrice dense qui empêche l'encre de traverser vers le dos, garantissant une netteté remarquable sur les visuels très détaillés.
Dynamique d'Éjection Haute Vitesse : Pourquoi le Gondolage et les Chocs Surviennent
Le point critique lors de l'impression sur papier 30g réside dans le phénomène de gondolage humide (wet cockling). Les encres de sublimation sont des émulsions aqueuses composées de 60% à 80% d'eau complétée de glycols humectants.
Lorsque les têtes de série industrielle déposent d'importantes quantités d'encre liquide sur les fibres brutes de cellulose, celles-ci absorbent l'eau et gonflent rapidement en diamètre. Cependant, les zones blanches non imprimées adjacentes ne subissent aucune dilatation. Cette expansion différentielle engendre d'intenses tensions internes qui soulèvent la surface du papier en ondulations irrégulières.
Sur une ligne de production moderne telle que l'imprimante de sublimation 180 cm avec têtes d'origine Epson i3200-a1, le chariot balaie le plateau à des vitesses dépassant 1,2 m/s. Le dégagement de sécurité (platen gap) entre la plaque des buses et le média est usuellement calibré entre 1,6 mm et 2,0 mm afin de préserver une précision d'impact millimétrique.
Si un papier de 30g gondole sous une charge d'encre de 220%, les crêtes de papier peuvent aisément s'élever de 2,0 mm à 3,0 mm au-dessus de la platine. Lorsque le chariot heurte ces ondulations, les fibres abrasives du papier frottent directement contre la plaque en acier miroir de la tête. Ce contact entraîne des bavures immédiates sur l'impression, endommage les buses et peut provoquer une défaillance électrique irrémédiable des canaux piézoélectriques.
Pour les ateliers utilisant du 70g à 90g, l'épaisseur accrue et la résistance à la flexion absorbent le gonflement sans altérer la planéité. Le média demeure parfaitement appliqué contre la platine, même sous des fonds noirs saturés dépassant 280% de couverture.
Exigences Mécaniques pour l'Impression Haute Vitesse sur Papier Léger
Traiter du papier de 30g à 35g à des cadences de 80 m²/h à 150 m²/h requiert une architecture machine industrielle conçue pour cet usage. Les imprimantes d'entrée de gamme prévues pour du papier de 70g et plus échouent fréquemment face à ces supports ultralégers.
Platine Aspirante et Régulation Précise du Vide
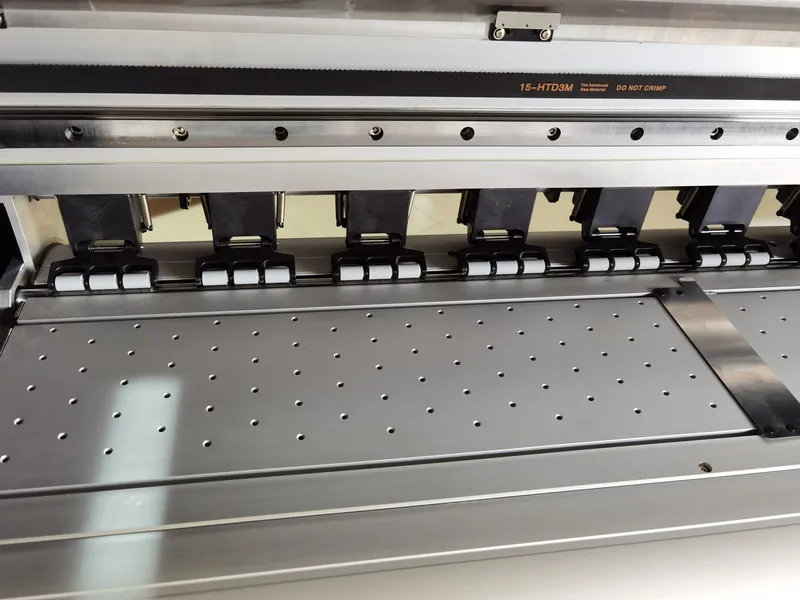
Le système de dépression sous la zone d'impression doit assurer une pression négative uniforme sur toute la laize de travail. Si l'aspiration est trop faible, le papier 30g se décolle sous l'effet combiné de l'humidité de l'encre et des flux aérodynamiques générés par le chariot.
À l'opposé, une aspiration excessive plaque violemment le média contre les trous du plateau, provoquant des frictions mécaniques et des micro-décalages de pas d'avance visibles sous forme de bandes horizontales sombres. Les imprimantes industrielles haut de gamme remédient à ce problème grâce à des variateurs de vitesse asservis et des micro-perforations qui répartissent la dépression sans froisser la bande.
Régulation de Tension Continue et Gestion des Bobines Jumbos
Le papier léger de 30g possède une faible résistance à l'allongement et risque de se déchirer ou de se décaler en cas d'à-coups brusques lors du dévidage ou de l'enroulement.
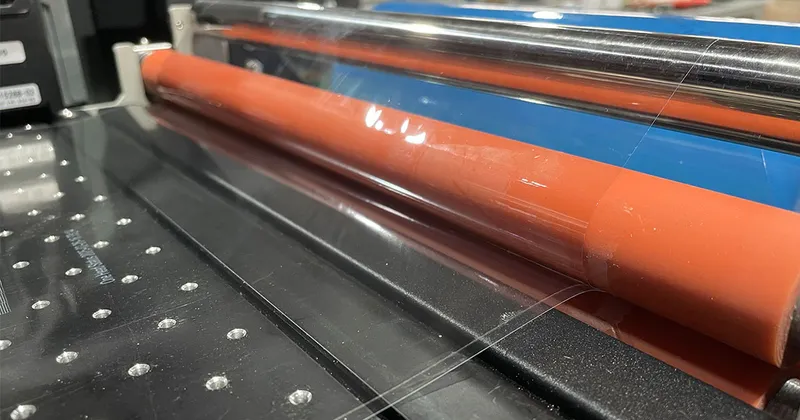
Les ateliers industriels exploitent des axes pneumatiques expansibles dotés de freins magnétiques asservis et de bras danseurs de tension (dancer-arms). Ce bras oscillant compense les accélérations du chariot et stabilise la tension du premier au dernier mètre d'une bobine de 3 000 mètres. Des rouleaux presseurs caoutchoutés multi-galets éliminent tout glissement latéral et maintiennent un guidage rectiligne sur 180 cm de laize.
Séchage Infrarouge et Évaporation Rapide
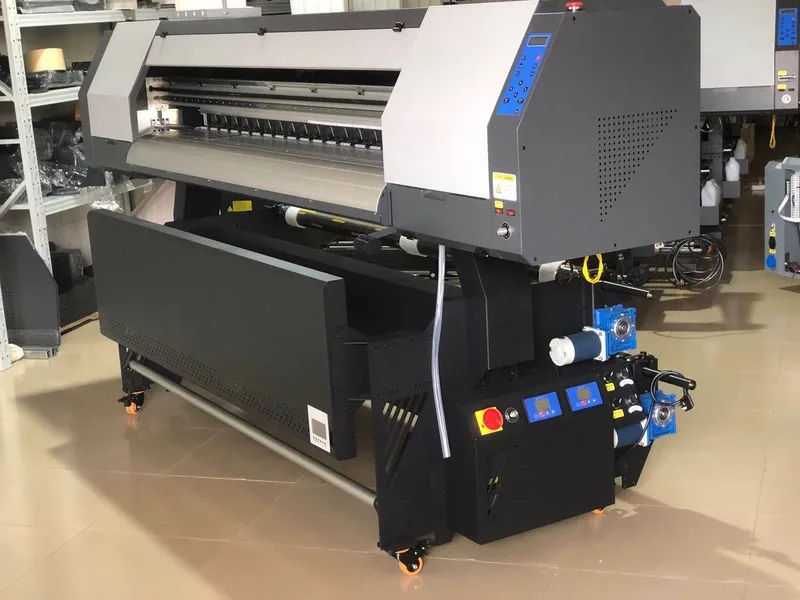
L'épaisseur réduite du papier limitant sa capacité d'absorption, l'humidité excédentaire doit être impérativement évacuée avant l'entrée dans le réenrouleur.
Les lignes industrielles de sublimation intègrent des rampes infrarouges et des souffleries synchronisées placées immédiatement en sortie de platine. Cette évaporation accélérée fige le colorant sur l'enduction et prévient tout transfert indésirable (maculage ou repiquage) sur la face verso du papier sous la forte pression d'enroulement des rouleaux finis.
Rentabilité d'Exploitation : Rendement de Bobine vs Temps d'Arrêt
Pour les usines de confection textile et les sous-traitants, passer d'un papier 70g à un papier 35g ou 30g est avant tout un arbitrage de rentabilité. Le coût matière et l'efficacité globale doivent être analysés conjointement.
Rendement en Mètres Linéaires
Les postes d'enroulement industriels sont limités par leur diamètre maximal de bobine, généralement fixé entre 280 mm et 450 mm.
Le papier 30g étant deux fois moins épais que le 90g, un dérouleur acceptant un diamètre de 350 mm peut accueillir environ 3 000 mètres linéaires de 30g, contre seulement 1 000 mètres de papier 80g ou 90g. Sur une imprimante 8 têtes i3200-A1 tournant en continu à 150 m²/h (soit environ 90 mètres linéaires par heure sur une laize de 1,6 m), une bobine de 1 000 mètres s'épuise en 11 heures à peine.
Adopter une bobine jumbo de 3 000 mètres en 30g porte l'autonomie d'impression ininterrompue à plus de 33 heures. Une équipe de nuit peut ainsi travailler sans changer de rouleau, ni raccorder les laizes ou réenfiler la machine.
Le Coût Caché du Risque d'Endommagement des Têtes
Si le papier 30g allège la facture matière au mètre carré, l'équation s'inverse si l'environnement de l'atelier et les profils d'impression sont mal calibrés.
Une tête industrielle Epson i3200-a1 représente un investissement important. Si un opérateur lance sur du papier 30g des fichiers très denses en encre (tels que des maillots esport noirs profonds) sans adapter les courbes dans le RIP, le gondolage entraînera un contact direct avec la tête. Un seul frottement sévère détruisant une ou deux têtes d'impression efface instantanément les économies de consommables réalisées sur des dizaines de milliers de mètres de papier léger.
Matrice Applicative : Quel Grammage pour Quels Produits ?
Les directeurs d'atelier aguerris n'utilisent pas un grammage universel. Ils répartissent leurs ordres de fabrication en trois niveaux d'application.
1. Ultraléger (30g – 35g) : Tirages de Masse, Encrage Faible à Modéré
- Supports Idéaux : Drapeaux nationaux, oriflammes publicitaires, jupes fast-fashion, toiles de parapluie et doublures légères en polyester.
- Profil d'Encre : Limite globale modérée (140% – 180%).
- Bénéfice Production : Rendement maximal par bobine et transfert ultra-rapide en calandre à haute vitesse (jusqu'à 15–20 m/min).
2. Standard Industriel Polyvalent (45g – 60g) : Vêtements de Sport et Mode Courante
- Supports Idéaux : Maillots de football et de basket, leggings de running, activewear, bannières soft signage et linge de lit.
- Profil d'Encre : Limite moyenne à élevée (200% – 250%).
- Bénéfice Production : Remarquable stabilité d'avance sur toutes les imprimantes multi-têtes. Structure suffisante pour absorber de larges aplats vectoriels et des dégradés sans onduler, tout en conservant une grande longueur de bobine.
3. Épais Haut de Gamme (70g – 90g) : Saturation Maximale et Détails Précis
- Supports Idéaux : Maillots de cyclisme professionnels, vestes polaires thermiques, drapeaux double face haute définition et supports rigides pour sublimation (plaques aluminium Chromaluxe, mugs en céramique, panneaux bois).
- Profil d'Encre : Saturation maximale avec limites de 280% à 320% en utilisant des encres de sublimation haute densité certifiées selon le standard de sécurité textile OEKO-TEX Standard 100.
- Bénéfice Production : Zéro gondolage lors d'injections copieuses. La stabilité dimensionnelle supprime tout risque de déformation à la presse, garantissant des contours parfaitement nets sur les visuels photographiques.
Liste de Contrôle d'Atelier : Réussir sa Transition vers le Papier Léger
Si votre atelier tourne actuellement sur du 70g ou 80g et prévoit de basculer vers du 35g ou 30g pour réduire ses coûts unitaires, suivez ce protocole d'ingénierie :
Réguler l'Hygrométrie de la Salle (45% – 60% HR Strict) : Le papier fin réagit instantanément à l'humidité ambiante. Sous 40% HR, l'électricité statique fait adhérer le papier au plateau métallique et perturbe le pas d'avance. Au-delà de 65% HR, le papier absorbe l'humidité de l'air et perd sa tenue avant même le début de l'impression.
Réétalonner les Seuils d'Encre dans le RIP : N'imprimez jamais sur du 30g avec un profil ICC prévu pour du 80g. Ralinéarisez vos courbes et ramenez le plafond d'encrage global à 180%–190%. Une formule de colorant dispersé hautement concentrée permet d'obtenir des noirs intenses avec un volume de liquide réduit.
Ajuster Précisément l'Aspiration du Vide : Testez l'avance sur papier blanc. Réduisez la dépression jusqu'à ce que le papier avance sans friction excessive, puis remontez légèrement le régime pour éviter tout battement lié aux turbulences d'air du chariot.
Inspecter le Frein du Dérouleur et le Bras Danseur : Contrôlez que le frein magnétique compense fidèlement la dégressivité du rouleau. En travaillant avec des bobines de plus de 1 000 mètres, vérifiez que l'amortissement du bras danseur absorbe les arrêts et redémarrages sans secousses.
Rehausser la Hauteur de Sécurité des Têtes : Lors de l'essai d'un nouveau lot de 30g, réglez la hauteur du chariot sur la position intermédiaire-haute (1,8 mm à 2,0 mm). Une fois la trajectoire stabilisée sur plus de 50 mètres de tirage continu, affinez la hauteur pour optimiser la finesse du point.
Accorder le grammage du papier de transfert avec la mécanique de tension et le taux d'encrage de vos graphismes est la clé pour produire en sublimation haute vitesse sans dégrader vos têtes. Pour dimensionner vos objectifs journaliers ou ajuster les paramètres d'avance sur vos bobines de papier léger, contactez l'équipe technique de Megajet pour une assistance personnalisée.