Como a Gramatura do Papel de Sublimação (30g a 90g) Afeta a Produção em Alta Velocidade
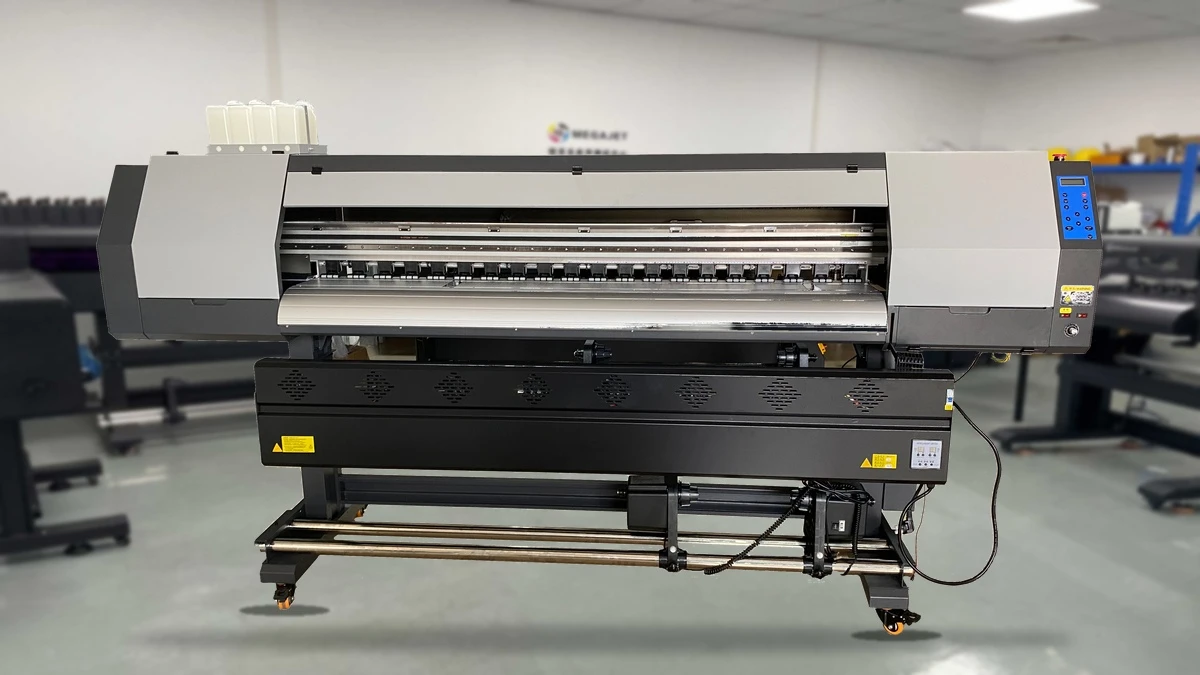
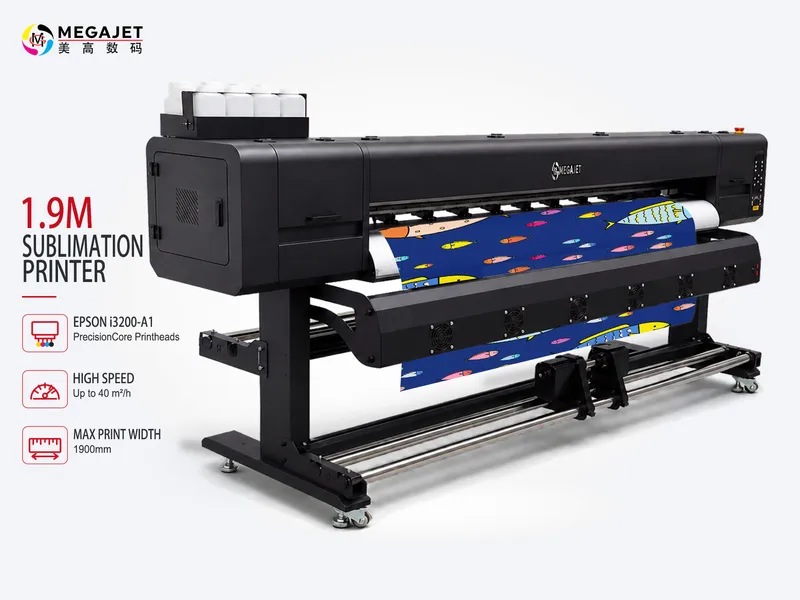
Megajet industrial roll-to-roll dye-sublimation printer in our workshop.
Table of Contents
Na impressão industrial por sublimação rolo a rolo, a seleção do papel transfer é uma das decisões operacionais mais importantes. As fábricas e oficinas têxteis enfrentam constantemente um dilema direto entre o custo dos insumos e a estabilidade mecânica da produção.
Os papéis transfer ultraleves de 30g a 35g oferecem preços por metro quadrado significativamente mais baixos e rolos com metragens muito maiores, permitindo que as máquinas imprimam durante horas a fio sem troca de bobina. No entanto, trabalhar com papéis tão finos em velocidades acima de 100 m²/h acarreta riscos mecânicos graves, como ondulação úmida (cockling), flutuação do papel sobre a mesa e colisões destrutivas contra as cabeças de impressão. Por outro lado, papéis mais encorpados de 70g a 90g proporcionam rigidez dimensional superior e absorvem altas cargas de tinta sem deformar, mas elevam os custos com frete e matéria-prima, exigindo paradas frequentes para troca de rolos.
Compreender como a gramatura do papel (GSM) influencia a tração mecânica, os limites de saturação de tinta e a transferência térmica em calandra permite aos gerentes de produção escolher a especificação ideal para cada demanda têxtil.
Características Físicas dos Papéis de Sublimação de 30g a 90g
A gramatura base (gramas por metro quadrado ou GSM) determina diretamente a espessura em micras e a resistência à flexão da folha. O papel de sublimação é constituído por uma base de celulose bruta recoberta por uma camada química hidrofílica receptora que fixa as microgotas de tinta corante dispersa próximo à superfície.
Quando a gramatura cai de 90g para 30g, a espessura da folha diminui mais de 60%. Essa perda acentuada de massa de fibras altera de modo radical o comportamento do papel sob o tracionamento dos roletes, o vácuo da mesa e as descargas de tinta líquida.
| Gramatura (GSM) | Espessura Típica (µm) | Limite Seguro de Carga de Tinta | Metros Lineares em Bobina Ø300mm | Aplicações Principais |
|---|---|---|---|---|
| 30g – 35g | 38 – 44 µm | Até 180% – 200% | 2.500 – 3.200 m | Bandeiras, banners leves, fast-fashion de grande tiragem, forros de poliéster |
| 45g – 55g | 55 – 68 µm | Até 220% – 240% | 1.600 – 2.000 m | Camisas esportivas padrão, camisetas poliéster, roupas fitness comerciais |
| 70g – 90g | 85 – 115 µm | Até 280% – 320% | 900 – 1.200 m | Pretos chapados densos, bandeiras dupla face, uniformes de ciclismo, painéis rígidos |
Por possuir menos celulose, o papel fino permite que os vapores do corante sublimem e penetrem de forma muito rápida na fibra do poliéster durante a prensagem em calandra. Já os papéis mais pesados formam uma barreira densa que impede a passagem da tinta para o verso, garantindo definição nítida em impressões de altíssima resolução.
Dinâmica de Disparo em Alta Velocidade: Ondulação Úmida e Danos à Cabeça
O principal desafio técnico ao imprimir em papel de 30g é o fenômeno da ondulação úmida (wet cockling). As tintas sublimáticas são formulações à base de água, compostas por 60% a 80% de água e glicóis umectantes.
Quando as cabeças de impressão industriais descarregam grande quantidade de líquido sobre as fibras vegetais do papel, estas absorvem água e incham rapidamente em diâmetro. Contudo, as áreas vizinhas sem impressão não sofrem dilatação. Essa expansão diferencial localizada gera tensões internas que forçam a superfície do papel a levantar, formando ondas e rugas.
Em um equipamento industrial veloz, como a impressora de sublimação de 180 cm com cabeças originais Epson i3200-a1, o carro de impressão se desloca a velocidades superiores a 1,2 m/s. O espaçamento de segurança (platen gap) entre a placa de bicos injetores e o papel é normalmente ajustado entre 1,6 mm e 2,0 mm para garantir máxima precisão do ponto.
Se o papel de 30g ondular sob uma cobertura de tinta de 220%, as cristas das rugas podem facilmente subir 2,0 mm ou 3,0 mm acima da mesa. Quando o carro em alta velocidade atinge essas elevações, a textura abrasiva do papel esfrega diretamente na placa de aço polido da cabeça. Esse choque arrasta a tinta sobre o tecido, amassa a folha, obstrui os bicos e pode provocar queima elétrica irreversível nos cristais piezoelétricos.
Em contrapartida, com papéis de 70g a 90g, a maior espessura e rigidez de flexão contêm a dilatação das fibras. O papel permanece completamente assentado na mesa de sucção, mesmo sob fundos pretos intensos com cobertura superior a 280%.
Requisitos Mecânicos para Impressão Rápida com Papel Leve
Tracionar papéis de 30g a 35g com estabilidade em velocidades entre 80 m²/h e 150 m²/h exige uma máquina com chassi industrial reforçado. Impressoras de entrada feitas para papéis acima de 70g costumam apresentar falhas constantes com bobinas tão finas.
Mesa de Sucção e Regulagem Proporcional de Vácuo
O sistema de vácuo sob a área de impressão deve distribuir uma pressão negativa homogênea em toda a largura da boca de impressão. Se a sucção for fraca, o papel 30g levantará sob o efeito da umidade da tinta e do vento gerado pelo carro.
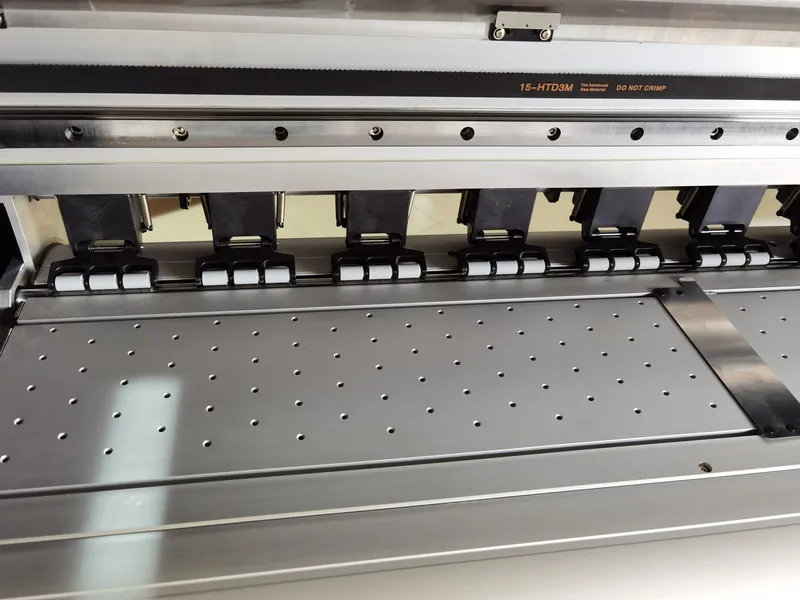
Por outro lado, se o vácuo for forte demais, o papel fino será sugado para dentro dos furos da mesa. Esse atrito excessivo freia o avanço da mídia, gerando microerros de passo que aparecem como listras escuras horizontais (banding). As impressoras industriais resolvem isso com turbinas controladas por inversores de frequência contínuos e mesas com microfuros que espalham a sucção sem deformar o papel.
Controle de Tensão Contínua e Gestão de Bobinas Jumbo
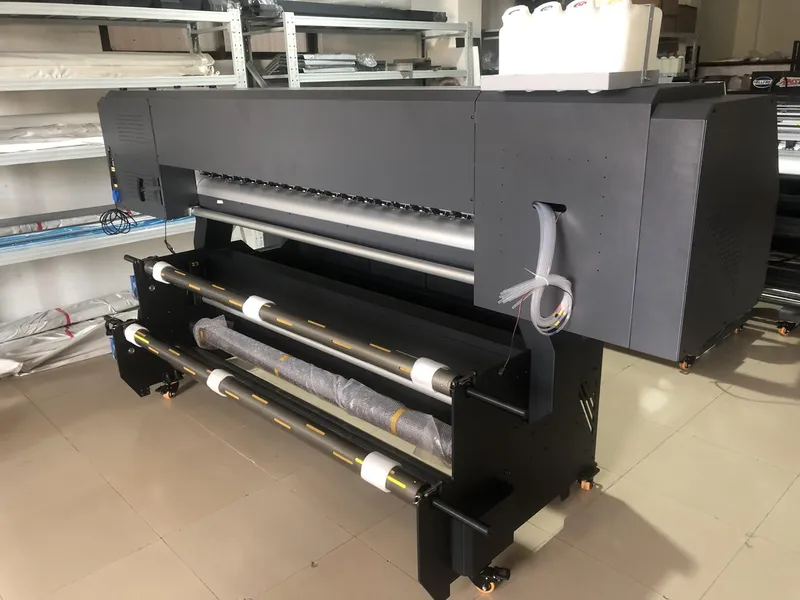
O papel leve de 30g possui baixa resistência ao estiramento e se rompe ou desalinha facilmente com solavancos no desenrolamento.
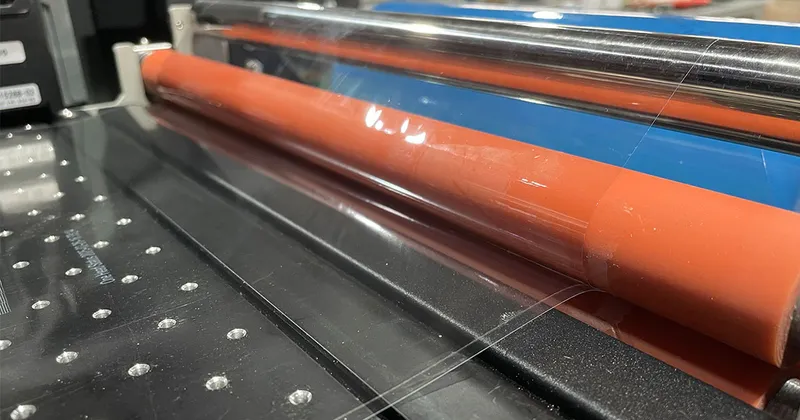
Grandes linhas industriais utilizam eixos pneumáticos com freios magnéticos eletrônicos e braços oscilantes de tensão (dancer-arms). Esse braço amortece as acelerações do carro e mantém a tensão suave do primeiro ao último metro de uma bobina jumbo de 3.000 metros. Roletes de borracha segmentados com múltiplas rodinhas evitam desvios laterais e garantem alinhamento reto em larguras de 180 cm.
Secagem por Infravermelho e Evaporação Rápida
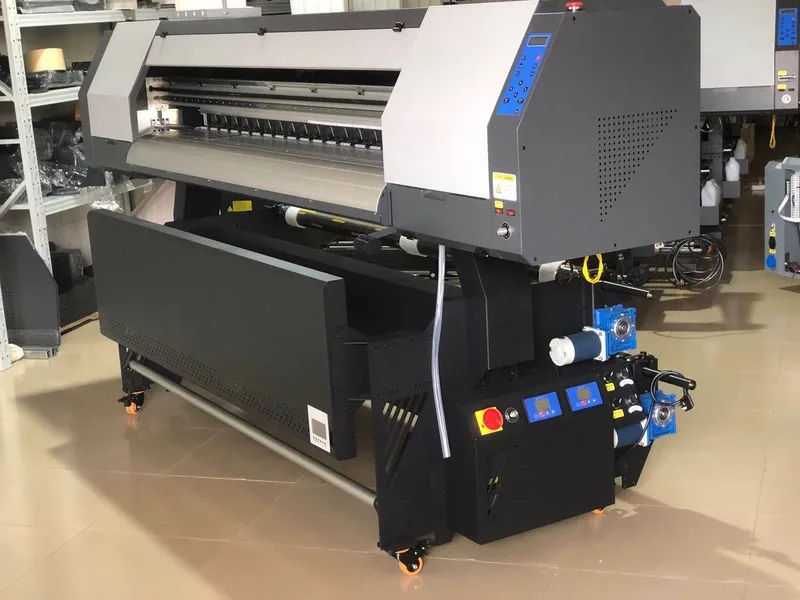
Como o papel fino retém pouca água em seu interior, o excesso de umidade precisa evaporar antes que a folha chegue ao rebobinador.
As linhas rápidas de sublimação contam com lâmpadas infravermelhas e ventiladores de alta vazão instalados logo após a mesa de impressão. A secagem rápida fixa o corante sobre o revestimento e evita que a tinta fresca manche o verso da folha (decalque ou repinte) sob o peso da bobina já impressa.
Economia de Produção: Metragem por Bobina vs Paradas de Máquina
Para confecções e estamparias industriais, a transição do papel de 70g para 35g ou 30g é uma decisão puramente econômica. O preço do consumível e a produtividade da linha devem ser calculados lado a lado.
Metros Lineares por Bobina
Os suportes de desenrolamento possuem limites físicos de diâmetro externo, suportando em média rolos entre 280 mm e 450 mm de diâmetro.
Como o papel 30g tem menos da metade da espessura do 90g, um desbobinador com diâmetro de 350 mm suporta cerca de 3.000 metros lineares de papel 30g, contra apenas 1.000 metros de um papel 80g ou 90g. Em uma impressora de 8 cabeças i3200-A1 operando a 150 m²/h (cerca de 90 metros lineares por hora em 1,6 m de largura), um rolo de 1.000 metros acaba em aproximadamente 11 horas.
Ao adotar uma bobina jumbo de 3.000 metros em 30g, a produção contínua sem operador sobe para mais de 33 horas. Isso viabiliza turnos noturnos inteiros sem pausas para troca de rolos, colagem com fita ou passagem de mídia.
O Risco Financeiro de Danos às Cabeças
Embora o papel de 30g reduza o custo do metro quadrado, a conta pode sair muito cara se a oficina não estiver preparada.
Uma cabeça industrial Epson i3200-a1 original é um componente de alto valor. Se o operador rodar arquivos densos em tinta sobre papel 30g sem adequar as curvas de cor no RIP, a folha vai enrugar e bater na cabeça. Uma única colisão séria que queime uma ou duas cabeças destrói a economia gerada por dezenas de milhares de metros de papel fino.
Matriz de Aplicação: Escolha da Gramatura por Tipo de Pedido
Gerentes de produção experientes não utilizam uma única gramatura para todos os trabalhos. Eles classificam suas ordens em três categorias.
1. Ultraleve (30g – 35g): Grandes Tiragens e Cobertura Baixa a Média
- Tecidos Indicados: Bandeiras promocionais e institucionais, saias e vestidos de moda rápida, tecidos de sombrinha e forros leves de poliéster.
- Perfil de Tinta: Limite moderado (140% – 180%).
- Vantagem de Produção: Máxima metragem por rolo e transferência ultraveloz na calandra (até 15–20 m/min).
2. Padrão Industrial Equilibrado (45g – 60g): Moda Esportiva e Vestuário Geral
- Tecidos Indicados: Camisas de futebol e basquete, leggings esportivas, moda casual em poliéster, painéis de soft signage e roupas de cama.
- Perfil de Tinta: Limite médio a alto (200% – 250%).
- Vantagem de Produção: Desempenho excelente em qualquer impressora multi-cabeças. Corpo de celulose suficiente para suportar números vetoriais chapados e degradês sem enrugar, mantendo ótima metragem por bobina.
3. Pesado Premium (70g – 90g): Saturação Extrema e Detalhes Fotográficos
- Tecidos Indicados: Roupas térmicas de inverno, jaquetas de ciclismo de alto padrão, bandeiras dupla face de alta definição e produtos rígidos para sublimação (painéis de alumínio Chromaluxe, canecas cerâmicas, placas de madeira).
- Perfil de Tinta: Máxima saturação com limites de 280% a 320% usando tintas sublimáticas de alta densidade certificadas pelo padrão de segurança têxtil OEKO-TEX Standard 100.
- Vantagem de Produção: Nenhuma deformação ou cockling sob cargas pesadas de tinta. A estabilidade dimensional elimina o estiramento do papel na calandra, garantindo contornos nítidos e encaixe de cor perfeito.
Guia de Fábrica: Transição Segura para Papéis Mais Leves
Se a sua empresa imprime em papel de 70g ou 80g e pretende migrar para 35g ou 30g para diminuir custos, siga este roteiro operacional:
Monitore a Umidade do Ar (45% a 60% UR Rigorosos): O papel fino reage instantaneamente ao clima. Abaixo de 40% UR, a estática gruda a folha na mesa, travando o avanço. Acima de 65% UR, o papel absorve umidade do ambiente e perde toda a rigidez antes mesmo de receber a tinta.
Reajuste os Limites de Tinta no Software RIP: Nunca imprima em papel 30g com o perfil ICC calibrado para 80g. Relinearize suas curvas e reduza o limite total de tinta para 180%–190%. Tintas concentradas permitem atingir pretos profundos com volume de líquido bem menor.
Regule o Nível de Vácuo da Mesa: Faça testes de avanço com o papel em branco. Diminua a velocidade das turbinas até que a folha deslize sem atrito e, em seguida, aumente aos poucos até que o vento da cabeça não faça as bordas trepidarem.
Inspecione a Tensão e o Braço Danseur: Certifique-se de que o freio pneumático compense a redução do diâmetro do rolo. Para bobinas acima de 1.000 metros, verifique se o braço oscilante absorve os arranques sem dar trancos na folha.
Ajuste a Folga de Altura das Cabeças: Ao testar um novo lote de papel 30g, configure a altura do carro para o nível médio-alto (1,8 mm a 2,0 mm). Após comprovar a estabilidade de avanço por mais de 50 metros sem ondulação, ajuste a altura para refinar a nitidez do ponto.
Alinhar a gramatura do papel de transferência à mecânica do equipamento e à saturação da arte é o segredo para produzir em alta velocidade sem perdas de cabeças. Se precisar calibrar a sua linha ou otimizar parâmetros de avanço para papéis leves, consulte a equipe técnica da Megajet para uma consultoria especializada.