Cómo Afecta el Gramaje del Papel de Sublimación (30g a 90g) a la Producción de Alta Velocidad
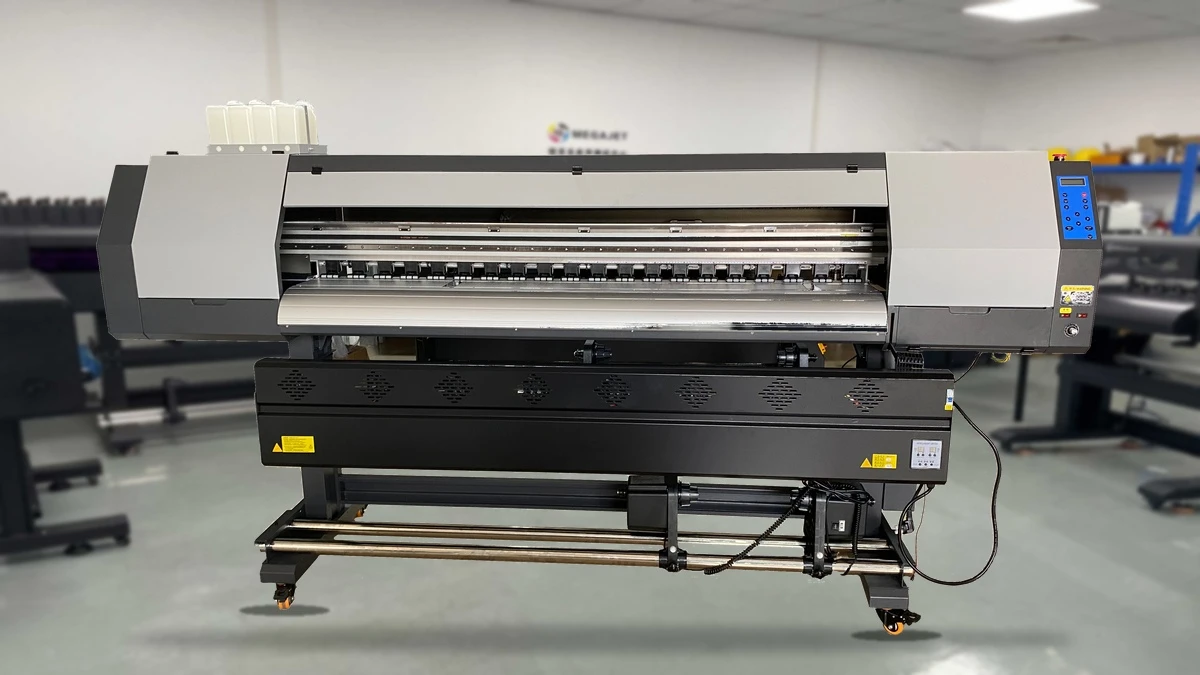
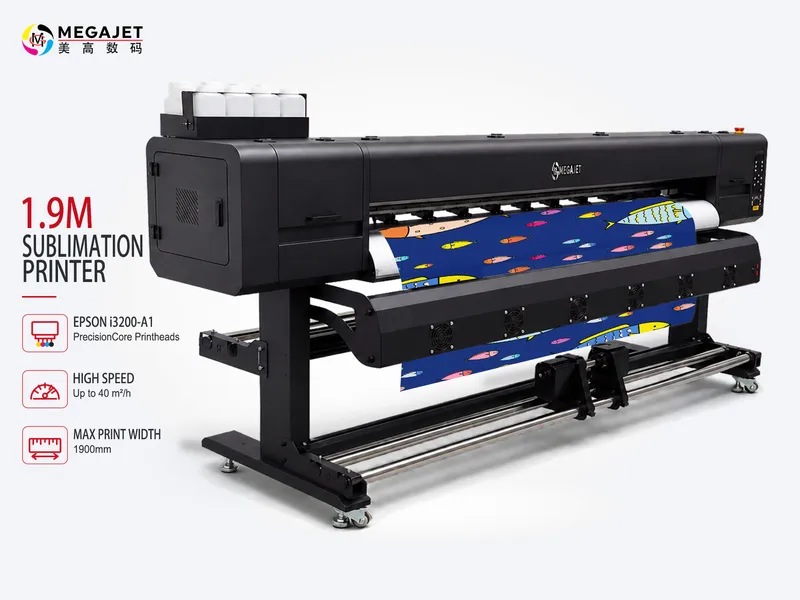
Megajet industrial roll-to-roll dye-sublimation printer in our workshop.
Table of Contents
En la impresión industrial por sublimación rollo a rollo, la elección del papel de transferencia es una de las decisiones operativas más determinantes. Los talleres de estampación se enfrentan de forma recurrente a un conflicto directo entre el coste del consumible y la estabilidad mecánica del proceso productivo.
Los papeles de transferencia ultraligeros de 30g a 35g prometen precios por metro cuadrado sustancialmente más bajos y longitudes de bobina significativamente mayores, lo que permite imprimir durante horas sin necesidad de cambiar el rollo. Sin embargo, procesar papeles tan delgados a velocidades elevadas por encima de los 100 m²/h introduce riesgos mecánicos críticos, entre ellos la ondulación húmeda (cockling), la elevación del papel por flotación de aire y los destructivos impactos contra los costosos cabezales de impresión. Por otro lado, los papeles más pesados de 70g a 90g ofrecen una estabilidad dimensional rígida y absorben densas cargas de tinta sin arrugarse, pero incrementan los costes de transporte, elevan el gasto en consumibles y exigen cambios continuos de bobina.
Comprender cómo influye el gramaje del papel (GSM) en la tracción mecánica, los límites de absorción de tinta y la transferencia en calandra permite a los directores de planta seleccionar la especificación exacta para cada línea textil.
Características Físicas del Papel de Sublimación de 30g a 90g
El gramaje base (gramos por metro cuadrado o GSM) determina directamente el espesor en micras y la rigidez a la flexión del papel. El papel de sublimación está compuesto por una base celulósica cruda sobre la cual se aplica un recubrimiento químico hidrófilo receptor que retiene las microgotas de colorante disperso cerca de la superficie.
A medida que el gramaje disminuye desde 90g hasta 30g, el grosor se reduce en más del 60%. Esta notable pérdida de masa fibrosa modifica drásticamente el comportamiento del soporte ante la tracción de los rodillos, la aspiración de la mesa y las cargas de tinta líquida.
| Gramaje (GSM) | Espesor Típico (µm) | Límite Seguro de Cobertura de Tinta | Metros Lineales en Bobina Ø300mm | Aplicaciones Principales |
|---|---|---|---|---|
| 30g – 35g | 38 – 44 µm | Hasta 180% – 200% | 2.500 – 3.200 m | Banderas, pancartas ligeras, moda rápida de gran tirada, forros de poliéster finos |
| 45g – 55g | 55 – 68 µm | Hasta 220% – 240% | 1.600 – 2.000 m | Camisetas deportivas estándar, prendas de poliéster, ropa activa comercial |
| 70g – 90g | 85 – 115 µm | Hasta 280% – 320% | 900 – 1.200 m | Fondos negros saturados, banderas doble cara, equipaciones de ciclismo, paneles rígidos |
Al contener menor masa celulósica, el papel fino permite que los vapores del colorante disperso se transfieran de forma más rápida hacia la fibra de poliéster durante el paso por la calandra. En cambio, los papeles más densos ofrecen una barrera sólida que impide que la tinta traspase hacia el reverso, garantizando una excelente nitidez en gráficos de alta resolución.
Dinámica de Inyección a Alta Velocidad: Física del Cockling y Daños en Cabezal
El mayor obstáculo técnico al imprimir sobre papel de 30g es la ondulación húmeda (wet cockling). Las tintas de sublimación son formulaciones acuosas compuestas por entre un 60% y un 80% de agua con glicoles humectantes.
Cuando los cabezales depositan abundantes volúmenes de tinta líquida sobre las fibras crudas de celulosa, éstas absorben humedad y se expanden con rapidez. Sin embargo, los márgenes sin imprimir adyacentes no se dilatan. Esta expansión diferencial localizada genera tensiones internas que fuerzan al papel a levantarse formando crestas y ondulaciones.
En una máquina industrial de alta productividad como la impresora de sublimación de 180 cm con cabezales originales Epson i3200-a1, el carro se desplaza sobre la platina a velocidades superiores a 1,2 m/s. La distancia de seguridad (platen gap) entre la placa de inyectores y la superficie del papel suele ajustarse entre 1,6 mm y 2,0 mm para mantener una precisión micrométrica en la gota.
Si el papel de 30g se ondula bajo una saturación del 220%, las crestas pueden superar fácilmente los 2,0 mm o 3,0 mm sobre la platina. Cuando el carro en movimiento choca contra estas arrugas, las fibras abrasivas del papel frotan directamente contra la delicada superficie metálica del cabezal. Este impacto arrastra la tinta manchando el diseño, deforma los orificios y puede causar fallos eléctricos irreversibles en los canales piezoeléctricos.
En cambio, con papeles de 70g a 90g, el mayor grosor y la rigidez transversal contrarrestan la hinchazón de las fibras. El papel permanece perfectamente plano sobre la mesa de aspiración incluso con fondos oscuros que superan el 280% de cobertura.
Requisitos Mecánicos para Imprimir Papel Ligero a Alta Velocidad
Hacer avanzar papel de 30g a 35g de forma estable a velocidades de entre 80 m²/h y 150 m²/h exige una máquina con estructura industrial reforzada. Las impresoras convencionales de entrada concebidas para papel de más de 70g suelen presentar fallos frecuentes con bobinas ultradelgadas.
Platina de Aspiración y Regulación Proporcional del Vacío
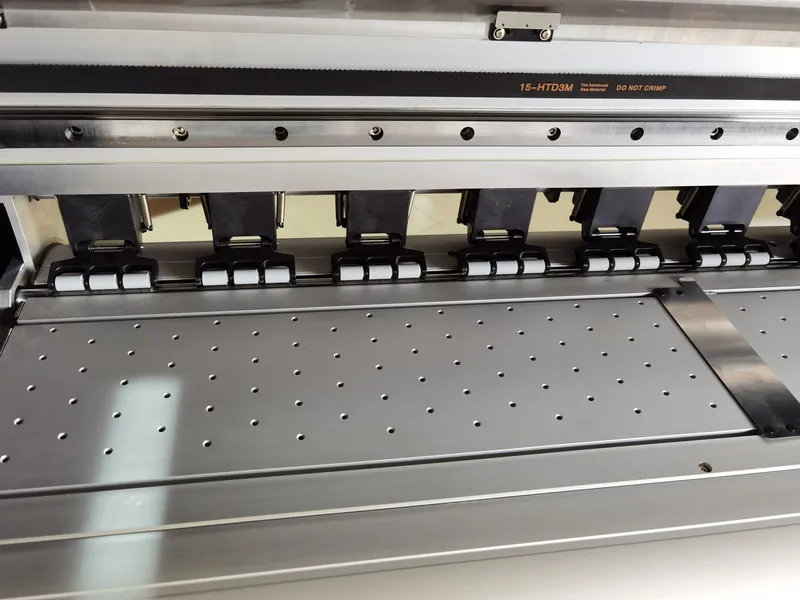
El sistema de vacío debajo de la zona de impresión debe mantener una presión negativa homogénea en todo el ancho útil. Si la succión es insuficiente, el papel de 30g se levantará por la humedad de la tinta o por las turbulencias de aire que genera el carro.
Por el contrario, si el vacío es excesivo, el papel fino será absorbido dentro de las perforaciones de la mesa. Este rozamiento frenará el arrastre provocando microdesfases de paso que se manifiestan como bandas horizontales oscuras. Las impresoras industriales de alta velocidad resuelven este dilema mediante turbinas de frecuencia variable continua y platinas con microaperturas que distribuyen la aspiración sin deformar el papel.
Control de Tensión Constante y Bobinas Jumbo
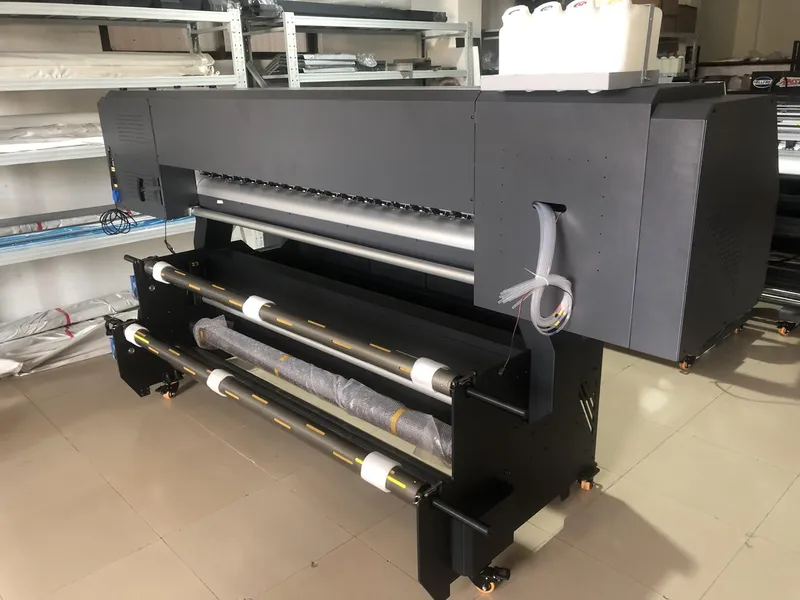
El papel ligero de 30g posee una baja resistencia al estiramiento y se desalinea o rompe con facilidad si experimenta tirones bruscos durante el desbobinado o enrollado.
Las plantas industriales utilizan ejes neumáticos de aire equipados con frenos magnéticos activos y sensores basculantes tipo dancer-arm. Este brazo absorbe las aceleraciones del carro y mantiene una tensión suave y constante desde el primer hasta el último metro de una bobina jumbo de 3.000 metros. Rodillos de presión segmentados de caucho multirueda evitan deslizamientos laterales y guían la trayectoria en anchos de 180 cm.
Secado por Infrarrojos y Evaporación Superficial
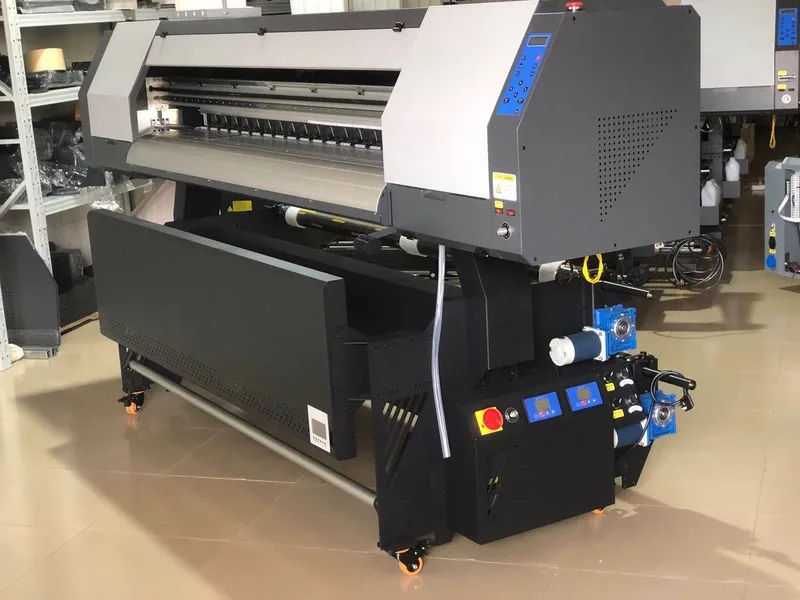
Como el papel fino tiene una capacidad de absorción interna muy limitada, el exceso de humedad debe evaporarse antes de que la hoja impresa ingrese al recogedor.
Las líneas de sublimación rápida integran lámparas infrarrojas sincronizadas y ventiladores de secado colocados inmediatamente después de la platina de impresión. El secado rápido inmoviliza el colorante sobre el recubrimiento e impide que la tinta húmeda manche el reverso del papel (reintegro o repintado) bajo la fuerte presión de bobinado.
Economía de Producción: Rendimiento de Bobina frente a Tiempos de Parada
En fábricas textiles y talleres de exportación, la decisión de pasar de papeles de 70g a 35g o 30g está impulsada por la rentabilidad. El precio de compra del consumible y la eficiencia operativa deben calcularse en conjunto.
Metros Lineales por Bobina
Los desbobinadores industriales tienen límites físicos de diámetro exterior, admitiendo por lo general rollos de entre 280 mm y 450 mm de diámetro.
Dado que el papel de 30g ocupa menos de la mitad del grosor de uno de 90g, un soporte de 350 mm de diámetro puede albergar unos 3.000 metros lineales de papel de 30g, frente a apenas 1.000 metros de un papel de 80g o 90g. En una impresora de 8 cabezales i3200-A1 operando de forma continua a 150 m²/h (unos 90 metros lineales por hora en 1,6 m de ancho), una bobina de 1.000 metros de 90g se agota en unas 11 horas.
El cambio a una bobina jumbo de 3.000 metros de 30g amplía la producción desatendida a más de 33 horas continuas. Esto hace posible cubrir turnos nocturnos completos sin necesidad de empalmes manuales con cinta ni enhebrado de papel.
El Riesgo Económico de Rotura de Cabezales
Aunque el papel de 30g reduce el coste por metro cuadrado, la ecuación económica cambia por completo si el entorno del taller y los diseños no están debidamente calibrados.
Un cabezal industrial genuino Epson i3200-a1 representa una inversión importante. Si un operario imprime sobre papel de 30g diseños con alta densidad de tinta (como fondos negros saturados de equipaciones deportivas) sin ajustar las curvas en el software RIP, el arrugamiento del papel provocará un impacto directo. Un solo choque que inutilice uno o dos cabezales anulará el ahorro económico obtenido durante decenas de miles de metros de papel ligero.
Matriz de Aplicaciones: Asignación de Gramaje según el Tipo de Pedido
Los directores de producción experimentados no utilizan un solo gramaje para todos los trabajos. Dividen sus órdenes en tres categorías bien definidas.
1. Ultraligero (30g – 35g): Grandes Volúmenes y Cobertura Media-Baja
- Tejidos Recomendados: Banderas institucionales, pancartas publicitarias, faldas de moda rápida, tejidos para paraguas y forros ligeros de poliéster.
- Perfil de Tinta: Límite total moderado (140% – 180%).
- Ventaja de Producción: Máximo metraje por bobina y transferencia ultrarrápida en calandra a altas velocidades (hasta 15–20 m/min).
2. Estándar Industrial Equilibrado (45g – 60g): Ropa Deportiva y Moda Diaria
- Tejidos Recomendados: Camisetas de fútbol y baloncesto, mallas de atletismo, ropa deportiva activa, telones de fondo soft signage y ropa de cama.
- Perfil de Tinta: Límite medio a alto (200% – 250%).
- Ventaja de Producción: Excelente fluidez en cualquier impresora multicabezal. Ofrece suficiente cuerpo celulósico para asimilar números vectoriales densos y degradados intensos sin ondularse, manteniendo un metraje elevado por rollo.
3. Premium Pesado (70g – 90g): Máxima Saturación y Detalle Fotográfico
- Tejidos Recomendados: Maillots de ciclismo de alta gama, prendas térmicas de invierno, banderas fotográficas a doble cara y soportes rígidos para sublimación (paneles de aluminio Chromaluxe, tazas cerámicas, maderas lacadas).
- Perfil de Tinta: Saturación cromática máxima con límites del 280% al 320% empleando tintas de sublimación de alta densidad certificadas bajo la norma de seguridad textil OEKO-TEX Standard 100.
- Ventaja de Producción: Cero ondulación ante grandes descargas de tinta. Su rigidez dimensional evita estiramientos del papel y desajustes de registro durante el calandrado, asegurando perfiles limpios y definidos.
Lista de Comprobación Técnica: Transición Segura a Papeles Ligeros
Si su taller produce habitualmente con papel de 70g u 80g y desea migrar a 35g o 30g para recortar costes, siga esta lista de recomendaciones técnicas:
Controlar la Humedad de la Sala (45% – 60% HR Estricto): El papel fino reacciona al instante a la humedad ambiental. Por debajo del 40% HR, la electricidad estática hace que el papel se adhiera a la platina generando bandas de avance. Por encima del 65% HR, el papel absorbe vapor atmosférico perdiendo toda rigidez antes de que comience la impresión.
Reajustar los Límites de Tinta en el RIP: Nunca imprima en papel de 30g con el perfil ICC de 80g. Relinealice las curvas y ajuste el techo de tinta compuesta a un 180%–190%. Una formulación de tinta con alta concentración de colorante permite conseguir tonos profundos con menor descarga de líquido.
Calibrar la Aspiración de Vacío: Realice pruebas de avance con papel en blanco. Reduzca la velocidad de las turbinas hasta que el papel avance con suavidad sin rozamiento excesivo, y súbalo ligeramente hasta que las corrientes de aire del carro no generen aleteos en los extremos.
Revisar la Tensión del Desbobinador y los Sensores Dancer: Verifique que el freno magnético del eje neumático compense el peso decreciente del rollo. Si utiliza bobinas de más de 1.000 metros, asegúrese de que el brazo amortiguador absorba los arranques y paradas del motor sin tirones.
Ajustar la Altura de Seguridad del Cabezal: Al probar un nuevo lote de 30g, sitúe la altura del carro en un punto medio-alto (1,8 mm a 2,0 mm). Una vez constatada la estabilidad tras 50 metros ininterrumpidos, baje progresivamente la altura para optimizar la nitidez de punto.
Adaptar el gramaje del papel a la tensión mecánica del equipo y al nivel de saturación del gráfico es el secreto para lograr una producción de sublimación continua sin roturas de inyectores. Si desea calcular sus objetivos diarios de producción o configurar los parámetros de avance para papeles ligeros, no dude en contactar con el equipo de ingeniería de Megajet o enviarnos sus perfiles de color para una auditoría técnica personalizada.