Laminação de Filme AB UV DTF: Temperatura, Pressão e Solução de Bolhas
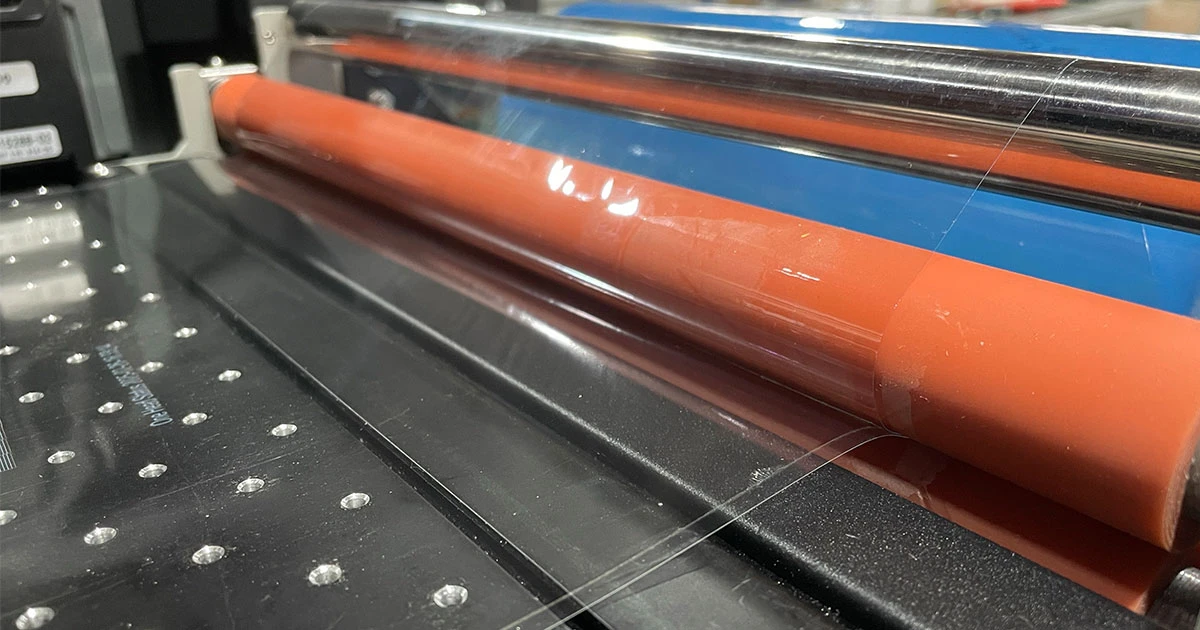
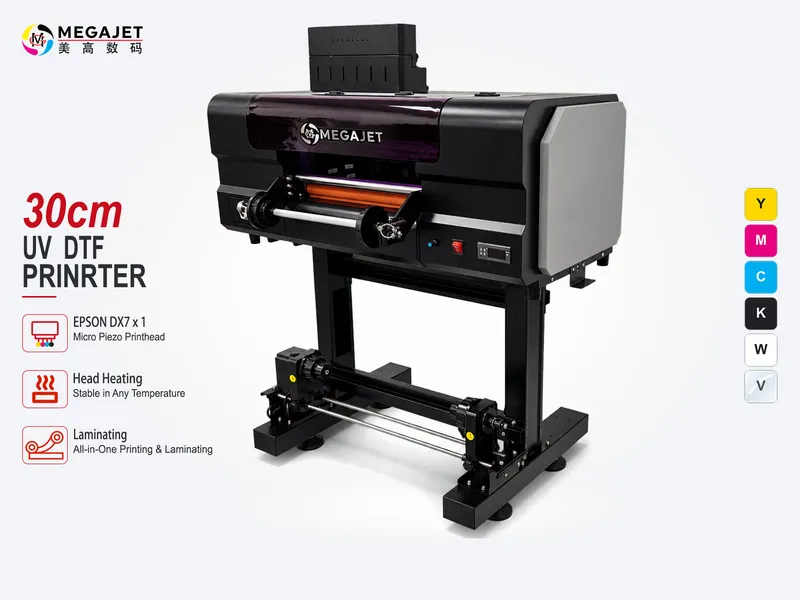
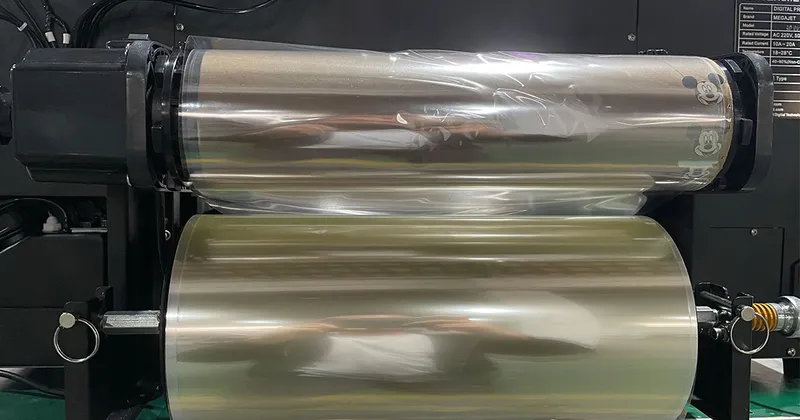
Heated silicone laminating roller and tension bar on a Megajet UV printer.
Table of Contents
Na produção comercial de adesivos de transferência UV DTF (direct-to-film), a etapa de impressão digital representa apenas metade do processo.
Mesmo utilizando uma impressora UV de mesa plana ou rolo a rolo industrial com cabeças de impressão originais Epson i3200-u1 ou i1600-u1, que garantem nitidez e microdetalhes impecáveis, parâmetros incorretos de laminação podem arruinar instantaneamente uma folha inteira de produção.
Os dois problemas mais comuns relatados por oficinas de estamparia e distribuidores regionais no mundo todo são as bolhas de ar retidas e canais de enrugamento (tunneling) e os resíduos e vazamentos de cola nas bordas (glue bleed).
Ambos os defeitos são decorrentes diretos do desequilíbrio entre temperatura do rolo, pressão pneumática, controle de tração da mídia e energia de cura do verniz UV.
Este guia técnico detalha a física e a química da laminação do filme AB, apresenta configurações de referência testadas em fábrica e fornece soluções diretas para a rotina diária das oficinas.
1. A Física Multicamadas da Laminação de Filme AB
Para diagnosticar falhas de laminação, os operadores precisam entender com precisão a estrutura composta do UV DTF e o comportamento de suas interfaces.
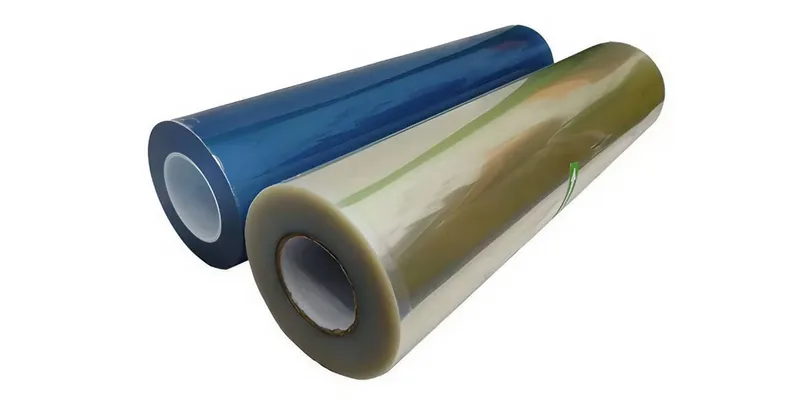
- Filme A (Filme Base Inferior): Base de PET com tratamento especial, revestida por uma camada antiaderente de silicone (calibrada para força de descolamento de 60–80 g/25mm) e um adesivo sensível à pressão (PSA) dedicado. A tinta branca UV, a tinta colorida CMYK e o verniz brilhante são impressos diretamente sobre essa camada adesiva.
- Camadas Sobrepostas de Tinta e Verniz: As tintas UV passam por fotopolimerização sob irradiação de lâmpadas LED de 395 nm. O verniz brilhante superior cria uma camada protetora com relevo e serve como ponto de ancoragem mecânica para o filme B.
- Filme B (Película Superior de Posicionamento e Transferência): Película protetora de PET com adesivo de alto tack (aderência inicial ≥ 12 N/25mm), projetada para destacar a camada de tinta curada da base A e transferi-la com precisão para o substrato de destino.
O rolo de laminação deve aplicar a temperatura e a pressão mecânica ideais para unir com firmeza o filme B sobre o verniz em relevo, sem reter ar e sem achatar ou espalhar as margens da cola.
2. Causas e Soluções para Bolhas de Ar e Enrugamento (Tunneling)
O ar retido impede a união homogênea entre o filme B e o desenho UV curado, fazendo com que partes do adesivo se levantem ou falhem durante a aplicação.
Pressão Insuficiente ou Desigual dos Rolos
- O Mecanismo: Se o cilindro de laminação aplicar pouca pressão para baixo, ou se houver diferença de pressão entre o lado esquerdo e o direito do rolo de silicone, formam-se microespaços vazios ao redor do relevo espesso da tinta branca e do verniz.
- A Solução: Calibre a pressão dos cilindros pneumáticos entre 0,25 MPa e 0,35 MPa (2,5 a 3,5 bar) nos reguladores de duplo pistão, utilizando rolo de silicone com dureza de 50–60 Shore A. Em laminadoras manuais com mola, utilize um calibrador de folga para checar o equilíbrio de pressão em toda a extensão do cilindro.
Baixa Temperatura de Laminação e Física do Tempo de Contato
- O Mecanismo: Muitos blogs genéricos recomendam 40°C–50°C, mas isso é um erro operacional em impressoras UV DTF rolo a rolo contínuas (1,0–2,0 m/min). O tempo de contato (dwell time) no rolo é de apenas 0,2–0,3 segundos. Com a perda de calor para o ambiente e para o filme frio, a temperatura real na cola mal chega a 30°C–35°C. O PET e o adesivo PSA continuam rígidos, gerando microbolhas esbranquiçadas (silvering) nos relevos espessos de tinta branca e verniz 3D.
- A Solução: Ajuste o controlador do rolo térmico para 80°C (faixa operacional: 75°C–85°C / 167°F–185°F). Na velocidade contínua, o ajuste de 80°C compensa a perda térmica e transfere cerca de 50°C–60°C efetivos para a cola, selando perfeitamente sem bolhas.
Tensão Descompassada entre Eixos de Alimentação e Rebobinamento
- O Mecanismo: Se o eixo de desbobinamento do filme B tiver freio excessivo enquanto o filme A inferior avança solto, o filme superior é esticado de maneira irregular, formando túneis de rugas longitudinais (tunneling) que aprisionam canais contínuos de ar.
- A Solução: Mantenha um diferencial de tensão sincronizado de 0,02–0,05N entre os freios de tração de entrada e saída. Ambos os filmes devem entrar no ponto de contato dos rolos na mesma velocidade linear, sem folga nem estiramento excessivo.
Cura UV Insuficiente ou Excessiva
- O Mecanismo: A calibração da lâmpada UV LED não pode ser genérica, pois a potência em watts e a irradiância ótica variam entre os modelos de impressoras. Se a cura for fraca, o verniz permanece pegajoso e os monômeros continuam liberando gases após a laminação, criando microbolhas tardias sob o filme B. Por outro lado, usar lâmpadas industriais de alta potência refrigeradas a água em 80%–100% gera calor excessivo, deformando e enrugando a fina base de PET.
- A Solução: Regule a lâmpada UV para que a superfície do verniz fique seca ao toque sem superaquecer o filme. Nas impressoras industriais Megajet, nossos engenheiros costumam ajustar a potência do LED entre 25% e 35%, o que garante polimerização completa mantendo o filme de PET estável e plano. Confira nosso guia sobre especificações de reticulação e dureza de tintas UV para métodos de teste.
3. Eliminação de Resíduos de Cola, Vazamentos e Descolamentos
Os problemas com excesso de adesivo aparecem como fios pegajosos ao longo das linhas de corte, falhas de transferência (a cola permanecendo na peça) ou vazamentos durante a estocagem.
Temperatura Excessiva do Rolo (>95°C–100°C) e Paradas com Rolo Baixado
- O Mecanismo: Em avanço contínuo a 80°C, não ocorre vazamento de cola. O sangramento real de adesivo só acontece acima de 95°C–100°C (203°F–212°F) ou quando a máquina para e o rolo aquecido permanece pressionado sobre o filme estático (hot dwell). O calor excessivo liquefaz o adesivo termofusível, expelindo-o para fora dos grafismos.
- A Solução: Mantenha o termostato entre 75°C e 85°C (nominal 80°C) durante a produção e assegure que os cilindros pneumáticos ergam o rolo aquecido imediatamente quando o avanço parar.
Pressão Excessiva Esmagando a Camada de Adesivo
- O Mecanismo: Força pneumática para baixo em excesso esmaga a camada de cola, afinando o adesivo sob a tinta e formando cordões grossos de cola acumulada nas bordas do gráfico. No corte e na aplicação, essa cola deslocada rasga de modo irregular, gerando fios que sujam o material.
- A Solução: Mantenha a pressão do cilindro em 0,25–0,35 MPa. O objetivo é um contato firme para retirar o ar, e não uma compressão mecânica que destrua a camada adesiva.
Corte Imediato sem Tempo de Descanso e Estabilização
- O Mecanismo: O adesivo PSA recém-laminado precisa de tempo para que as cadeias poliméricas relaxem e se acomodem sobre o relevo da tinta UV. Cortar ou refilar as folhas logo após a laminação faz com que a cola fresca repuxe na lâmina de corte.
- A Solução: Adote um período de descanso obrigatório de 30 a 60 minutos (ou até 2 horas em dias frios <18°C) antes de enviar as bobinas para plotters de recorte ou guilhotinas.
Incompatibilidade da Força de Descolamento das Películas
- O Mecanismo: Se a força de soltura entre a base PET do filme A e a cola for maior do que o poder de tração do filme B, a camada adesiva se divide internamente, deixando restos de cola no liner ou no produto final.
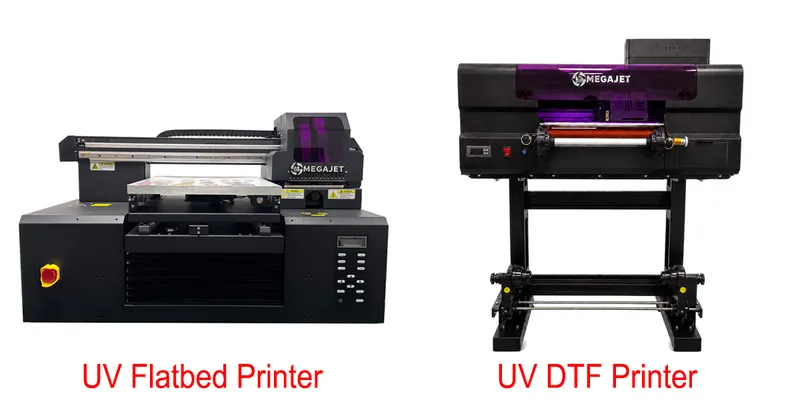
- A Solução: Utilize conjuntos de filme AB calibrados de fábrica e testados de acordo com a norma ASTM D3359 de teste de aderência para assegurar equilíbrio no descolamento. Para mais detalhes sobre tipos de equipamentos, veja nosso comparativo entre impressoras UV DTF de rolo e mesas planas UV.
4. Matriz SOP Recomendada de Fábrica: Parâmetros Ideais de Laminação
Utilize esta matriz de parâmetros de fábrica para calibrar sua laminadora conforme as mudanças de estação e clima:
| Parâmetro / Etapa Operacional | Faixa Padrão Recomendada | Inverno / Oficina Fria (<18°C) | Verão / Oficina Quente (>32°C) |
|---|---|---|---|
| Temperatura do Rolo | 80°C (75°C – 85°C / 167°F – 185°F) | 80°C – 85°C (176°F – 185°F) | 70°C – 75°C (158°F – 167°F) |
| Pressão Pneumática | 0,25 – 0,35 MPa (2,5–3,5 bar) | 0,30 – 0,40 MPa (3,0–4,0 bar) | 0,20 – 0,28 MPa (2,0–2,8 bar) |
| Velocidade de Laminação | 1,0 – 1,8 m/min | 0,8 – 1,2 m/min | 1,5 – 2,2 m/min |
| Potência da Lâmpada UV | 25% – 35% (LED de alta potência; seco ao toque) | 30% – 40% (Compensar o frio ambiente) | 20% – 30% (Evitar deformação térmica) |
| Tempo de Descanso Pós-Laminação | 30 – 60 minutos | 60 – 120 minutos | 30 minutos |
| Temperatura / Umidade de Armazenagem | 20°C–25°C / 45%–60% UR | Área climatizada e amena | Sala seca com controle de clima |
5. Checklist Diário de Controle Operacional
Antes de começar a produção em lote, confirme cada item deste checklist em 3 etapas:
Etapa 1: Inspeção Pré-Impressão
- Verificar se a superfície do filme A está limpa, sem poeira estática ou marcas de dedos.
- Confirmar se a altura do cabeçote está ajustada entre 1,8 mm e 2,2 mm acima do filme.
- Checar se os bicos de verniz da cabeça
i3200-u1oui1600-u1estão disparando 100% alinhados e sem falhas.
Etapa 2: Controle de Laminação em Linha
- Aguardar o rolo térmico atingir a temperatura programada e estabilizar por pelo menos 10 minutos antes de puxar o filme.
- Verificar se a bobina do filme B desenrola de forma contínua, sem trancos ou vibrações.
- Conferir visualmente se a linha de pressão entre os rolos está perfeitamente reta em toda a extensão.
Etapa 3: Controle de Qualidade Pós-Laminação
- Cortar uma amostra de teste de 10 cm no início do lote.
- Fazer uma aplicação manual de teste sobre uma placa lisa de acrílico ou vidro.
- Puxar o filme B em ângulo baixo de 180°: a estampa deve transferir por inteiro, sem repuxar fios de cola, sem levantar pontas e sem deixar resíduos na superfície.
Resumo Técnico e Suporte de Fábrica
Garantir adesivos UV DTF consistentes e com zero defeito exige tratar a laminação como uma etapa de engenharia e precisão.
Ao manter a temperatura do rolo em 80°C (75°C–85°C) para compensar a perda térmica no avanço contínuo, calibrar a pressão pneumática em 0,25–0,35 MPa e respeitar o tempo de descanso pós-laminação, sua oficina elimina mais de 95% das queixas de bolhas e resíduos de cola.
Seja utilizando uma máquina integrada 2 em 1 ou linhas industriais independentes de alta produção, a combinação adequada entre as propriedades do filme e os rolos térmicos calibrados é a chave para o máximo rendimento.
Caso sua empresa enfrente problemas persistentes de adesão ou deseje validar parâmetros para materiais específicos, envie seus dados para nossa fábrica ou fale com a equipe de engenharia da Megajet para receber manuais SOP calibrados e pacotes de amostras de filme AB certificados.