Laminación de Película AB UV DTF: Temperatura, Presión y Solución de Burbujas
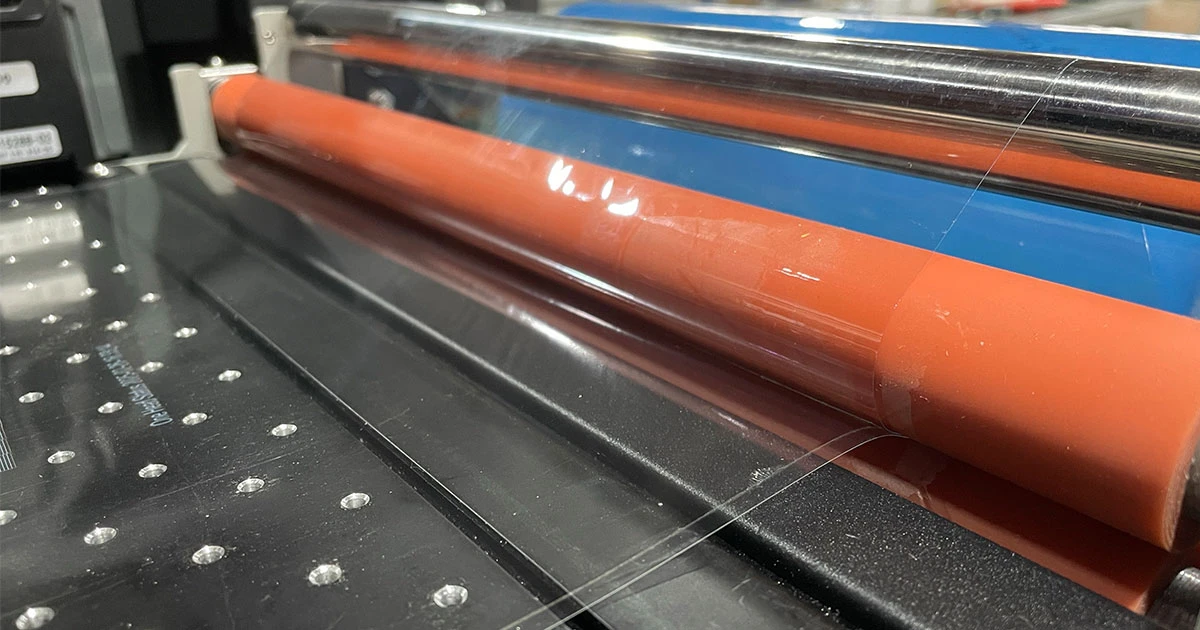
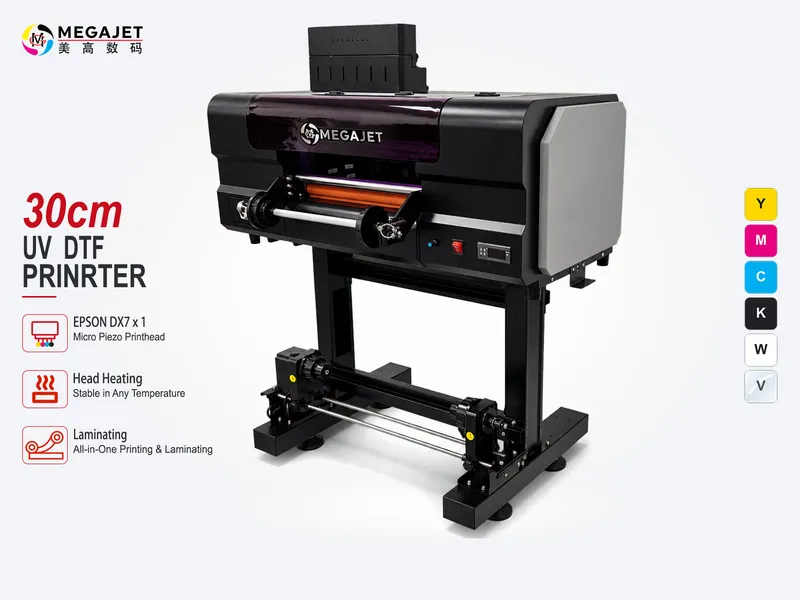
Heated silicone laminating roller and tension bar on a Megajet UV printer.
Table of Contents
En la producción comercial de pegatinas de transferencia UV DTF (directo a película), la etapa de impresión digital representa solo la mitad del trabajo.
Incluso utilizando una impresora plana o rollo a rollo UV de grado industrial equipada con cabezales de impresión originales Epson i3200-u1 o i1600-u1 que proporcionan un microdetalle nítido, unos parámetros deficientes de laminación pueden arruinar al instante un pliego completo.
Los dos fallos más comunes reportados por talleres de impresión y distribuidores regionales en todo el mundo son las burbujas de aire atrapadas y túneles (tunneling) y los residuos de adhesivo (sangrado de cola / glue bleed).
Ambos defectos se deben directamente a un desajuste entre la temperatura del rodillo, el equilibrio de la presión neumática, la tensión de alimentación del film y la energía de curado del barniz UV.
Esta guía técnica analiza la dinámica física y química del laminado de película AB, proporciona parámetros de referencia probados en fábrica y detalla soluciones de causa raíz para las operaciones diarias del taller.
1. La Física Multicapa de la Laminación de Película AB
Para solucionar los defectos de laminación, los operarios deben comprender la composición exacta de la estructura compuesta UV DTF y la mecánica de sus interfaces.
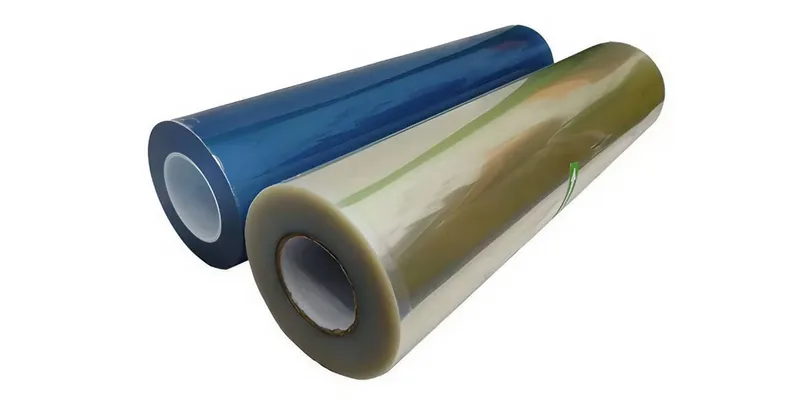
- Película A (Film Base Inferior): Una base de PET con tratamiento especial recubierta con una capa de desmoldeo de silicona (calibrada para una fuerza de despegue de 60–80 g/25mm) y un adhesivo sensible a la presión (PSA) específico. La tinta blanca UV, la tinta de color CMYK y el barniz brillante se imprimen directamente sobre esta superficie adhesiva.
- Estructura de Tinta y Barniz Impresos: Las tintas UV se reticulan y polimerizan bajo la irradiación de lámparas LED de 395 nm. El barniz brillante superior crea un domo protector y proporciona un anclaje mecánico firme para la película B.
- Película B (Film Superior de Transferencia y Posicionamiento): Una película protectora de PET con un soporte adhesivo de alta adherencia (adherencia inicial ≥ 12 N/25mm) diseñada para despegar la capa de tinta curada de la base A y transferirla con precisión sobre el sustrato final.
El rodillo laminador debe aplicar la activación térmica y la presión mecánica adecuadas para adherir firmemente la película B sobre la capa de barniz en relieve, sin atrapar aire ni desplazar el límite del adhesivo.
2. Causas Raíz y Soluciones para Burbujas de Aire y Túneles
El aire atrapado impide una adhesión adecuada entre la película B y el gráfico UV curado, lo que provoca que partes de la pegatina se levanten o fallen durante el proceso de transferencia.
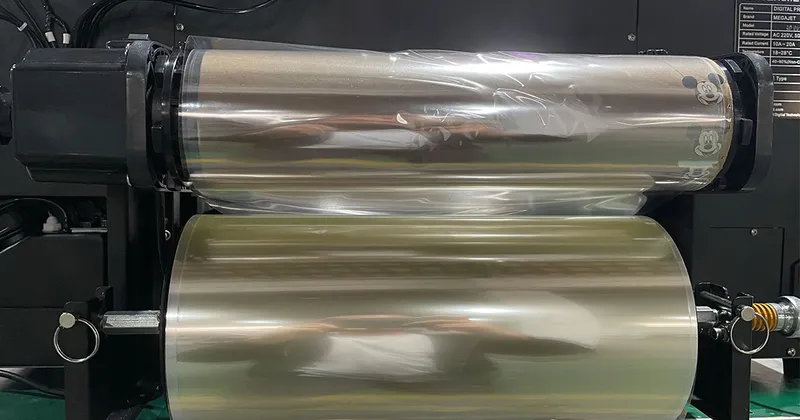
Presión Insuficiente o Desigual en los Rodillos
- El Mecanismo: Si el rodillo de laminación carece de suficiente fuerza descendente, o si la presión no es uniforme entre los extremos izquierdo y derecho del cilindro de silicona, quedan microespacios vacíos en los bordes elevados de la tinta blanca gruesa y en las pasadas de barniz en relieve.
- La Solución: Calibre la presión de los cilindros neumáticos entre 0,25 MPa y 0,35 MPa (2,5 a 3,5 bar) en los reguladores de doble cilindro, utilizando un rodillo de silicona con dureza de 50–60 Shore A. En laminadoras con mordaza de resorte manual, utilice una galga de espesores para comprobar que la tensión sea completamente homogénea en todo el ancho del rodillo.
Baja Temperatura de Laminación y Física del Tiempo de Contacto
- El Mecanismo: Muchos blogs genéricos recomiendan 40°C–50°C, pero en impresoras UV DTF rollo a rollo continuas que avanzan a 1,0–2,0 m/min, el tiempo de contacto en el rodillo (nip dwell time) es de apenas 0,2–0,3 segundos. La disipación térmica ambiental y el film frío entrante reducen la temperatura real en la interfaz adhesiva a apenas 30°C–35°C. A esta baja temperatura, el PET y el PSA permanecen rígidos, atrapando microburbujas plateadas (silvering) en los relieves gruesos de blanco y barniz 3D.
- La Solución: Ajuste el controlador del rodillo calefactado a 80°C (rango operativo: 75°C–85°C / 167°F–185°F). A velocidad de avance normal, este ajuste de 80°C compensa el enfriamiento y transfiere una temperatura efectiva de 50°C–60°C a la cola, ablandando el PSA para sellar perfectamente sin burbujas.
Desajuste de Tensión entre Ejes de Alimentación y Desbobinado
- El Mecanismo: Si el eje de desbobinado de la película B tiene un frenado excesivo mientras la película base A avanza con holgura, la película superior se estira de manera irregular, creando túneles longitudinales de arrugas (tunneling) que atrapan canales continuos de aire.
- La Solución: Mantenga un diferencial de tensión sincronizado de 0,02–0,05N entre los amortiguadores de fricción de alimentación y recogida. Ambas películas deben ingresar al punto de contacto del rodillo a una velocidad lineal idéntica, sin holguras ni tensiones excesivas.
Curado UV Inadecuado o Excesivo
- El Mecanismo: La calibración de las lámparas UV LED no puede tratarse con un valor único estándar, ya que la potencia en vatios y la irradiancia óptica varían notablemente entre modelos de impresoras. Si la potencia de curado es insuficiente, el barniz permanece pegajoso y los monómeros no reaccionados desprenden gases tras la laminación, generando microburbujas retardadas bajo la película B. Por el contrario, utilizar lámparas refrigeradas por agua de alta potencia al 80%–100% genera un calor excesivo que deforma y arruga la delgada base de PET.
- La Solución: Calibre la emisión de la lámpara UV para lograr una superficie de barniz seca al tacto sin sobrecalentar el film. En las impresoras industriales Megajet equipadas con sistemas LED de alta eficiencia, nuestros ingenieros ajustan habitualmente la potencia de la lámpara UV entre el 25% y el 35%, lo que garantiza una reticulación completa manteniendo el PET plano y dimensionalmente estable. Consulte nuestra guía detallada sobre especificaciones de curado y dureza de tintas UV para conocer los protocolos de prueba.
3. Eliminación de Residuos de Adhesivo, Sangrado y Desprendimiento
Los residuos de pegamento pueden manifestarse como hilos adhesivos pegajosos en los bordes de corte, fallos en la transferencia del adhesivo (quedando pegamento sobre el producto final) o derrame de cola durante el almacenamiento.
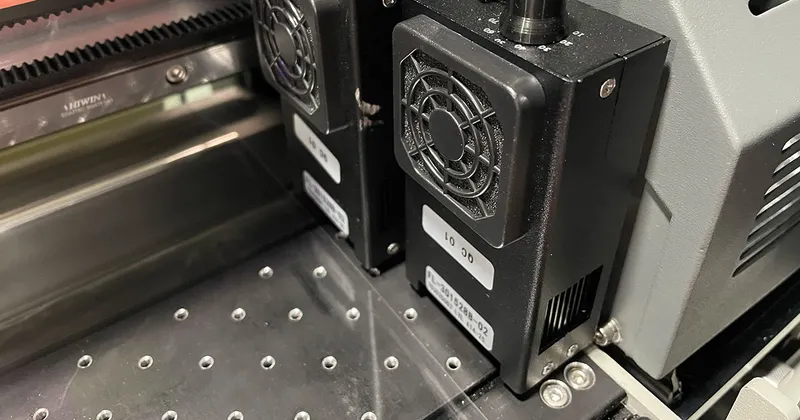
Temperatura Excesiva del Rodillo (>95°C–100°C) y Paradas con Rodillo Caliente
- El Mecanismo: A 80°C y avance continuo normal, no se produce sangrado de cola. El verdadero sangrado ocurre si se superan los 95°C–100°C (203°F–212°F) o si la máquina se detiene manteniendo el rodillo caliente presionado contra el film inmóvil (hot dwell). El calor excesivo licúa el adhesivo termofusible y la presión lo desborda fuera del contorno gráfico, provocando rebabas pegajosas y atascos de cuchilla.
- La Solución: Mantenga el termostato en 75°C–85°C (nominal 80°C) durante la producción y asegúrese de que los cilindros neumáticos eleven el rodillo caliente cada vez que se detenga el avance del film.
Presión Excesiva que Aplasta el Lecho Adhesivo
- El Mecanismo: Una fuerza neumática descendente desmedida aplasta la capa adhesiva, reduciendo el grosor de cola bajo la tinta y formando crestas gruesas de adhesivo desplazado en los bordes gráficos. Al cortar y pelar, este adhesivo desplazado se desgarra de manera irregular y genera hilos contaminantes sobre el sustrato.
- La Solución: Mantenga la presión del cilindro entre 0,25 y 0,35 MPa. El objetivo es lograr un contacto íntimo para eliminar microburbujas, no comprimir destructivamente el lecho de adhesivo.
Corte Inmediato sin Tiempo de Reposo y Estabilización
- El Mecanismo: El adhesivo PSA recién laminado necesita tiempo para la relajación de sus cadenas poliméricas y la nivelación mecánica sobre el relieve de la tinta UV. Realizar el corte o guillotinado inmediatamente después de la laminación provoca cizallamiento y desgarro del adhesivo fresco a lo largo de la cuchilla.
- La Solución: Implemente un tiempo de reposo obligatorio de 30 a 60 minutos (o hasta 2 horas en ambientes fríos <18°C) antes de pasar los rollos laminados por plotters de corte o cortadoras rotativas.
Incompatibilidad en la Capa de Desmoldeo
- El Mecanismo: Si la fuerza de desmoldeo entre la base de PET del film A y su capa adhesiva es mayor que la fuerza de adhesión y tracción del film B, la capa de cola se fractura internamente, dejando residuos pegajosos en el papel base o en el objeto de destino.
- La Solución: Utilice conjuntos de películas AB emparejadas de fábrica y ensayadas bajo la norma ASTM D3359 de ensayo de adherencia para asegurar ratios de despegue equilibrados. Para más información sobre compatibilidad de maquinaria, consulte nuestra comparativa entre sistemas UV DTF de bobina vs impresoras UV planas.
4. Matriz SOP Recomendada de Fábrica: Parámetros Óptimos de Laminación
Utilice la siguiente matriz de parámetros de referencia de fábrica para calibrar su laminadora ante las variaciones climáticas estacionales:
| Parámetro / Proceso Operativo | Rango Estándar Recomendado | Invierno / Clima Frío (<18°C) | Verano / Clima Cálido (>32°C) |
|---|---|---|---|
| Temperatura del Rodillo | 80°C (75°C – 85°C / 167°F – 185°F) | 80°C – 85°C (176°F – 185°F) | 70°C – 75°C (158°F – 167°F) |
| Presión Neumática | 0,25 – 0,35 MPa (2,5–3,5 bar) | 0,30 – 0,40 MPa (3,0–4,0 bar) | 0,20 – 0,28 MPa (2,0–2,8 bar) |
| Velocidad de Laminación | 1,0 – 1,8 m/min | 0,8 – 1,2 m/min | 1,5 – 2,2 m/min |
| Potencia de Lámpara UV | 25% – 35% (LED de alta potencia; secado al tacto) | 30% – 40% (Compensación de frío ambiental) | 20% – 30% (Prevenir deformación térmica) |
| Tiempo de Reposo Posterior | 30 – 60 minutos | 60 – 120 minutos | 30 minutos |
| Temperatura / Humedad de Almacén | 20°C–25°C / 45%–60% HR | Área acondicionada templada | Sala seca con control climático |
5. Lista de Verificación Diaria de Control de Calidad
Antes de iniciar jornadas completas de producción, verifique cada punto de esta lista en 3 etapas:
Etapa 1: Inspección Previa a la Impresión
- Comprobar que la superficie del film A esté libre de polvo electrostático o huellas dactilares.
- Asegurarse de que la altura del cabezal esté calibrada entre 1,8 mm y 2,2 mm sobre la superficie del film.
- Verificar que los inyectores de barniz en el cabezal
i3200-u1oi1600-u1disparen 100% limpios y sin desviaciones.
Etapa 2: Control de Laminación en Línea
- Dejar que el rodillo de la laminadora alcance la temperatura configurada y se estabilice al menos 10 minutos antes de introducir el film.
- Comprobar que la bobina de desbobinado del film B gire suavemente sin tirones ni sacudidas.
- Verificar visualmente que la línea de contacto entre rodillos sea perfectamente recta y uniforme en todo su ancho.
Etapa 3: Control de Calidad Post-Laminación
- Cortar una muestra de prueba de 10 cm del extremo inicial del lote.
- Realizar una transferencia manual sobre una placa de prueba lisa de acrílico o vidrio.
- Despegar el film B en un ángulo plano de 180°: el gráfico debe transferirse limpiamente sin hilos de cola, sin levantamiento de bordes y sin residuos de adhesivo sobre la superficie receptora.
Resumen Técnico y Soporte de Fábrica
Lograr una producción de transferencias UV DTF constante y sin defectos requiere tratar el laminado como un proceso de ingeniería de precisión.
Manteniendo la temperatura del rodillo en 80°C (75°C–85°C) para compensar la disipación térmica del avance continuo, ajustando la presión neumática en 0,25–0,35 MPa y respetando los intervalos de reposo post-laminación, los talleres pueden eliminar más del 95% de las incidencias por burbujas y restos de adhesivo.
Tanto si utiliza una máquina híbrida 2 en 1 como si opera líneas industriales independientes de alta velocidad, la clave para maximizar el rendimiento radica en sincronizar las características del film con la calibración térmica de los rodillos.
Si su taller experimenta problemas persistentes de adhesión o desea validar perfiles de parámetros para sustratos específicos, envíe sus especificaciones a nuestras instalaciones de fabricación o contacte con el equipo de ingeniería de Megajet para solicitar perfiles SOP calibrados y paquetes de muestras de film AB certificados.