ترقيق أفلام AB لطباعة UV DTF: ضبط الحرارة والضغط وحل مشكلات الفقاعات وبقايا الغراء
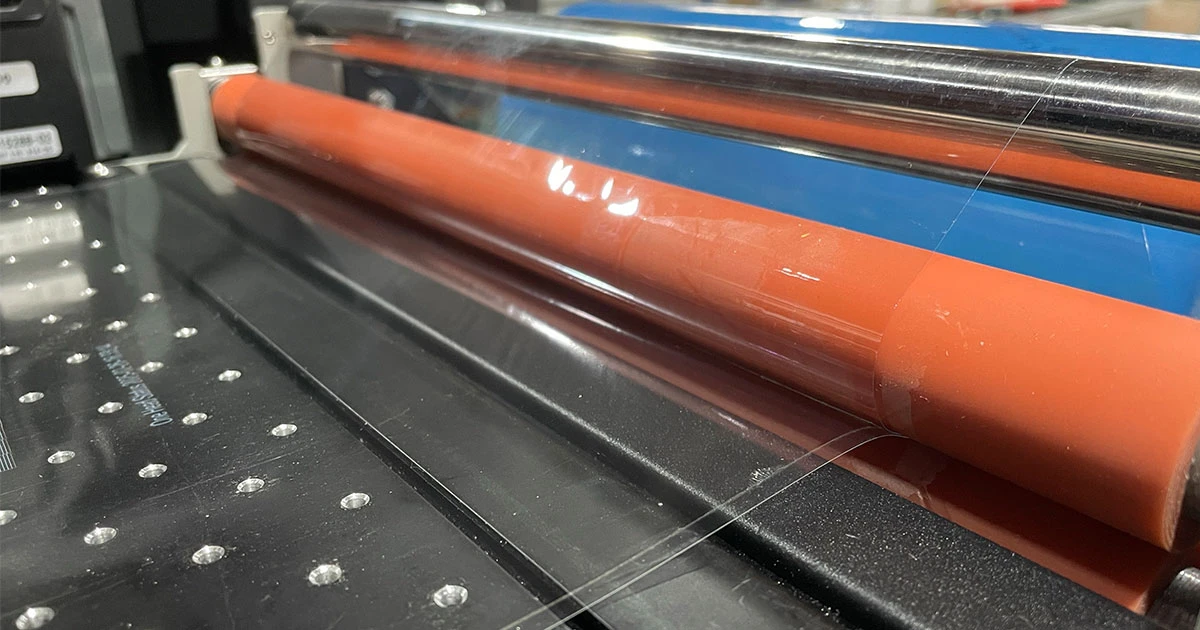
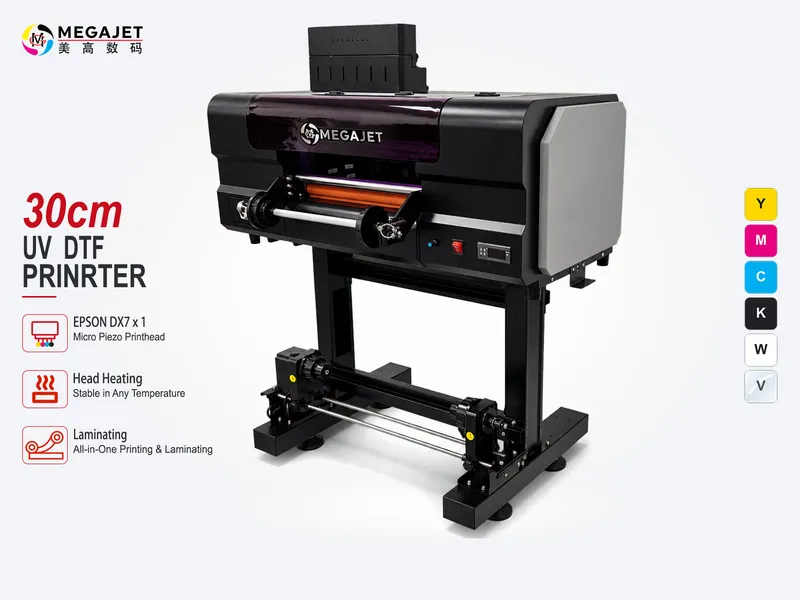
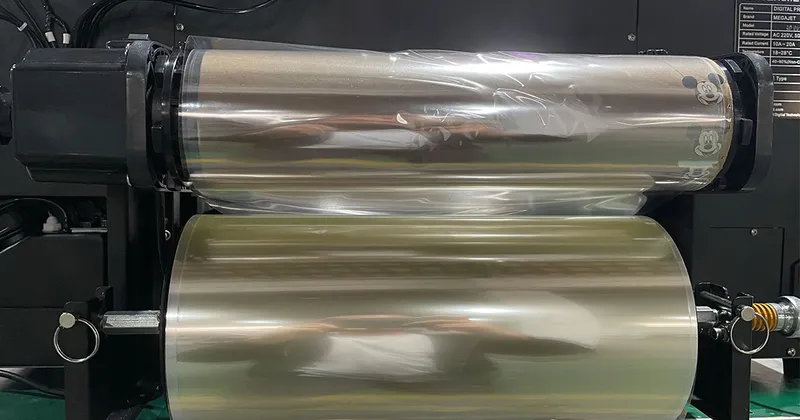
Heated silicone laminating roller and tension bar on a Megajet UV printer.
Table of Contents
في الإنتاج التجاري لملصقات النقل بتقنية UV DTF (الطباعة المباشرة على الأفلام)، تمثل مرحلة الطباعة الرقمية نصف العمل فقط.
حتى عند استخدام طابعة صناعية مسطحة أو طابعة رول-إلى-رول مزودة برؤوس طباعة إبسون الأصلية i3200-u1 أو i1600-u1 التي توفر أدق التفاصيل، فإن ضبط معايير الترقيق (Lamination) بشكل غير سليم كفيل بإتلاف طبخة الإنتاج بالكامل في ثوانٍ.
أكثر مشكلتين شائعتين تسجلهما مطابع الإنتاج والموزعون الإقليميون حول العالم هما احتباس فقاعات الهواء وتكون التموجات (Tunneling) وبقايا الغراء والزوائد الصمغية على الحواف (Glue Bleed).
يعود هذان العيبان مباشرة إلى عدم التوافق بين درجة حرارة أسطوانة الترقيق، وتوازن الضغط الهوائي، وتوتر تغذية الفيلم، وطاقة المعالجة بالأشعة فوق البنفسجية للورنيش (Varnish).
يقدم هذا الدليل الهندسي تحليلاً للديناميكيات الفيزيائية والكيميائية لترقيق أفلام AB، ويوفر معايير ضبط قياسية مجربة في المصنع، وحلولاً جذرية لعمليات التشغيل اليومية في الورش والمطابع.
1. البنية الفيزيائية متعددة الطبقات لترقيق أفلام AB
لتشخيص مشكلات الترقيق ومعالجتها، يجب على المشغلين فهم التركيب الدقيق للمركب الطباعي في UV DTF وميكانيكا التلامس بين الطبقات.
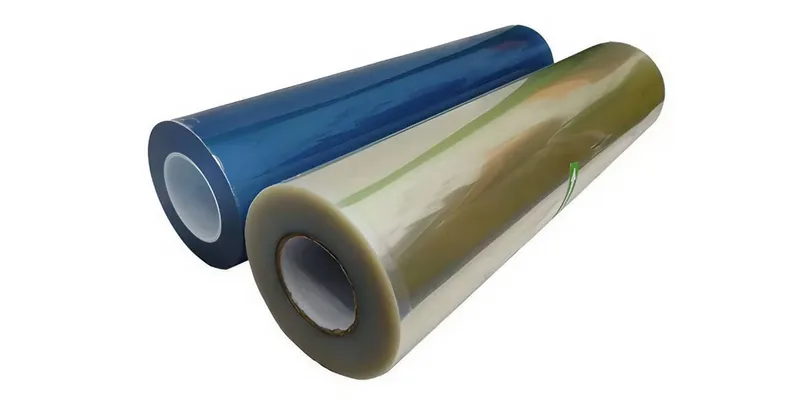
- الفيلم A (فيلم الأساس الحامل السفلي): قاعدة من مادة PET معالجة ومغطاة بطبقة تحرير سيليكونية (معايرة بقوة تحرير 60–80 جم/25 مم) وطبقة غراء حساسة للضغط (PSA). تتم طباعة الحبر الأبيض UV، وحبر الألوان CMYK، والورنيش اللامع مباشرة فوق هذه الطبقة اللاصقة.
- طبقات الحبر والورنيش المطبوعة: يتماسك حبر UV عبر البلمرة الضوئية تحت إشعاع مصابيح LED بطول موجي 395 نانومتر. وتشكل طبقة الورنيش الشفاف قبة حماية بارزة ونقطة تثبيت ميكانيكية لفيلم B.
- الفيلم B (فيلم النقل والتثبيت العلوي): فيلم PET واقٍ مدعوم بطبقة لاصقة عالية الالتصاق (قوة الالتصاق الأولية ≥ 12 نيوتن/25 مم)، مصمم لرفع طبقة الحبر المعالجة بالكامل من فيلم الأساس A ونقلها بدقة إلى السطح النهائي المستهدف.
يجب أن توفر أسطوانة الترقيم التنشيط الحراري والضغط الميكانيكي المناسبين لربط فيلم B بإحكام على طبقة الورنيش البارزة دون حبس أي هواء ودون إزاحة أطراف الغراء.
2. الأسباب الجذرية لفقاعات الهواء والتجاعيد وطرق حلها
تمنع فقاعات الهواء المحتبسة الالتصاق المتجانس بين فيلم B والتصميم المطبوع، مما يؤدي إلى انفصال أجزاء من الملصق أو فشل النقل أثناء التطبيق.
ضغط الأسطوانة غير الكافي أو غير المتوازن
- الخلل الميكانيكي: إذا كانت قوة ضغط أسطوانة الترقيق لأسفل غير كافية، أو إذا كان الضغط غير متساوٍ بين الجانبين الأيمن والأيسر للأسطوانة السيليكونية، تظل هناك فراغات مجهرية حول الحواف البارزة للحبر الأبيض وطبقات الورنيش البارزة.
- الحل: قم بمعايرة ضغط الأسطوانات الهوائية بين 0.25 ميجاباسكال و0.35 ميجاباسكال (2.5 إلى 3.5 بار) على منظمات الضغط المزدوجة، باستخدام أسطوانة سيليكونية بصلابة 50–60 Shore A. وفي الأجهزة اليدوية ذات اليايات، استخدم مقياس التحسس للتحقق من توازن الضغط على كامل عرض الأسطوانة.
انخفاض حرارة الترقيق وفيزياء زمن التلامس السريع
- الخلل الميكانيكي: تنصح المدونات العامة بحرارة 40°–50° مئوية، وهذا خطأ تشغيلي فادح في طابعات UV DTF رول-إلى-رول التي تسير بسرعة 1.0–2.0 م/دقيقة. زمن ملامسة الفيلم للأسطوانة لا يتعدى 0.2–0.3 ثانية، وتبديد الهواء وبرودة الفيلم يخفضان الحرارة الفعلية للغراء إلى 30°–35° فقط. تظل مادة PET وغراء PSA في حالة صلابة تعجز عن احتواء تضاريس الحبر الأبيض والورنيش البارز 3D، مما يحبس فقاعات فضية دقيقة (Silvering).
- الحل: اضبط منظم حرارة أسطوانة السيليكون عند 80° مئوية (نطاق العمل: 75°–85° مئوية / 167°F–185°F). تعوض حرارة 80° الفقد الحراري السريع وتوفر حرارة ملامسة فعلية تقارب 50°–60° لطبقة الغراء، مما يضمن التليين المثالي ومنع الفقاعات تماماً.
عدم تطابق الشد بين محاور التغذية واللف
- الخلل الميكانيكي: إذا كان محور فك فيلم B مشدوداً بفرملة مفرطة بينما يدخل فيلم A السفلي بحرية وارتخاء، يتمدد الفيلم العلوي بشكل غير متساوٍ، مما يخلق قنوات تجاعيد طولية (Tunneling) تحبس ممرات هواء مستمرة.
- الحل: حافظ على فارق شد متزامن يتراوح بين 0.02 و0.05 نيوتن بين مخمدات الاحتكاك في التغذية والسحب. يجب أن يدخل الفلمان إلى نقطة التقاء الأسطوانة بنفس السرعة الخطية تماماً دون أي ارتخاء أو شد زائد.
معالجة UV غير كافية أو زائدة عن الحد
- الخلل الميكانيكي: لا يمكن تطبيق إعداد موحد لمصابيح UV LED نظراً لاختلاف قدرة الواط وشدة الإشعاع بين الطابعات. إذا كانت طاقة التجفيف منخفضة جداً، يظل الورنيش لزجاً وتستمر المونومرات غير المتفاعلة في إطلاق الغازات بعد الترقيق، مما يولد فقاعات مجهرية لاحقة تحت فيلم B. وعلى العكس، فإن تشغيل مصابيح التبريد المائي الصناعية بكامل طاقتها بنسبة 80%–100% يولد حرارة مفرطة تؤدي إلى تشوه فيلم PET الأساسي وتعرجه.
- الحل: اضبط قدرة مصباح الأشعة فوق البنفسجية لتحقيق سطح ورنيش جاف الملمس دون التسبب في سخونة الفيلم وتشوهه. في طابعات Megajet الصناعية، يضبط مهندسونا طاقة مصباح UV عادة عند 25%–35%، وهو ما يحقق البلمرة الكاملة مع الحفاظ على استواء فيلم PET. راجع دليلنا المفصل حول معايير تصلب أحبار UV وصلابتها للاطلاع على طرق الاختبار.
3. التخلص من بقايا الغراء وتدفق الصمغ وانفصال الطبقات
تظهر مشكلات الصمغ على شكل خيوط لاصقة على طول حواف القص، أو بقاء الغراء على المنتج النهائي بعد إزالة الملصق، أو تسرب الغراء أثناء التخزين.
الارتفاع المفرط لحرارة الأسطوانة (>95°–100° مئوية) وتوقف الماكينة دون رفع الأسطوانة
- الخلل الميكانيكي: عند سرعة التغذية الطبيعية وحرارة 80° مئوية، لا يحدث سيلان للغراء مطلقاً. يحدث تسريب الغراء في حالتين: إما رفع الحرارة فوق 95°–100° مئوية (203°F–212°F)، أو توقف الماكينة مع بقاء الأسطوانة الساخنة مضغوطة فوق الفيلم الثابت. يؤدي ذلك إلى تمييع الغراء وانضغاطه خارج حدود التصميم.
- الحل: حافظ على منظم الحرارة عند 75°–85° مئوية (المعيار 80° مئوية) أثناء التشغيل، وتأكد من برمجة الأسطوانات الهوائية لرفع الأسطوانة الساخنة فور توقف حركة الفيلم.
الضغط الزائد الذي يسحق طبقة الغراء
- الخلل الميكانيكي: يؤدي الضغط الهوائي المفرط لأسفل إلى سحق طبقة الصمغ، وترقيق الغراء الموجود أسفل الحبر وتكوين حواف سميكة من الغراء المزاح عند أطراف التصميم. وأثناء القص والنزع، يتمزق هذا الغراء المزاح بشكل عشوائي ويترك خيوطاً ملوثة للمنتج.
- الحل: حافظ على ضغط الأسطوانة عند 0.25–0.35 ميجاباسكال. الهدف هو التلامس الكامل لطرد الهواء وليس الضغط الميكانيكي التدميري لطبقة الغراء.
القص المباشر دون منح فترة استقرار وراحة
- الخلل الميكانيكي: يحتاج غراء PSA حديث الترقيق إلى وقت لارتخاء السلاسل البوليمرية وتحقيق التوازن السطحي فوق تضاريس حبر UV. ويؤدي قص اللفات أو تجزئتها فور انتهاء الترقيق إلى سحب الغراء اللزج وتلطيخه على حواف الشفرة.
- الحل: طبق فترة راحة إلزامية مدتها 30 إلى 60 دقيقة (أو ما يصل إلى ساعتين في الطقس البارد أقل من 18 درجة مئوية) قبل إدخال اللفات في كاتر بلوتر أو مقصات التقطيع.
عدم توافق قوى التحرير والتقشير
- الخلل الميكانيكي: إذا كانت قوة التحرير بين قاعدة PET لفيلم A وغرائها أعلى من قوة سحب فيلم B، تنفصل طبقة الغراء داخلياً تاركة بقايا لزجة على الورق الخلفي أو السطح المستهدف.
- الحل: استخدم مجموعات أفلام AB الأصلية والمختبرة وفقاً لـ معايير اختبار الالتصاق ASTM D3359 لضمان توازن قوى النزع. للمزيد حول ملاءمة الماكينات، راجع مقارنتنا بين طابعات UV DTF رول وطابعات UV المسطحة.
4. مصفوفة إجراءات التشغيل القياسية (SOP) الموصى بها من المصنع
استخدم جدول المعايير المصنعية التالي لمعايرة إعدادات جهاز الترقيق وفقاً لتغيرات فصول السنة والمناخ:
| المعيار / المرحلة التشغيلية | النطاق القياسي الموصى به | الشتاء / الأجواء الباردة (<18°م) | الصيف / الأجواء الحارة (>32°م) |
|---|---|---|---|
| درجة حرارة الأسطوانة | 80° مئوية (75° – 85° مئوية / 167°F – 185°F) | 80° – 85° مئوية (176°F – 185°F) | 70° – 75° مئوية (158°F – 167°F) |
| الضغط الهوائي | 0.25 – 0.35 ميجاباسكال (2.5–3.5 بار) | 0.30 – 0.40 ميجاباسكال (3.0–4.0 بار) | 0.20 – 0.28 ميجاباسكال (2.0–2.8 بار) |
| سرعة الترقيق | 1.0 – 1.8 متر/دقيقة | 0.8 – 1.2 متر/دقيقة | 1.5 – 2.2 متر/دقيقة |
| طاقة مصباح UV | 25% – 35% (LED عالي الكفاءة؛ جاف للملمس) | 30% – 40% (لتعويض برودة الجو) | 20% – 30% (لتجنب التمدد الحراري) |
| وقت الراحة بعد الترقيق | 30 – 60 دقيقة | 60 – 120 دقيقة | 30 دقيقة |
| حرارة ورطوبة التخزين | 20°–25° مئوية / 45%–60% رطوبة | منطقة تخزين معتدلة | غرفة جافة مكيفة الهواء |
5. قائمة الفحص اليومي للمشغل
قبل بدء ورديات الإنتاج الكبيرة، تأكد من مطابقة بنود هذه القائمة المكونة من 3 مراحل:
المرحلة 1: فحص ما قبل الطباعة
- التأكد من نظافة سطح فيلم A وخلوه من الغبار الكهروستاتيكي أو بصمات الأصابع.
- التأكد من معايرة ارتفاع رأس الطباعة بين 1.8 مم و2.2 مم فوق سطح الفيلم.
- التحقق من أن فوهات الورنيش في رأس
i3200-u1أوi1600-u1تعمل بنسبة 100% دون أي انسداد أو انحراف.
المرحلة 2: مراقبة الترقيق أثناء العمل
- ترك أسطوانة الترقيق لتصل إلى الحرارة المحددة وتستقر لمدة 10 دقائق على الأقل قبل إدخال الفيلم.
- التأكد من أن بكرة فك فيلم B تدور بسلاسة دون اهتزاز أو تقطع.
- التحقق بالعين المجردة من استقامة خط تلامس الأسطوانة عبر عرضها بالكامل.
المرحلة 3: فحص الجودة بعد الترقيق
- قص عينة اختبار بطول 10 سم من بداية الدفعة المنتجة.
- إجراء عملية نقل يدوية تجريبية على لوح اختبار أملس من الأكريليك أو الزجاج.
- نزع فيلم B بزاوية حادة ومستوية 180 درجة: يجب أن ينتقل التصميم بالكامل دون أي شد للغراء، ودون رفع الحواف، ودون ترك أي أثر صمغي على السطح.
الخلاصة والدعم الفني من المصنع
يتطلب الوصول إلى إنتاج مستقر وخالٍ من العيوب في ملصقات UV DTF التعامل مع مرحلة الترقيق كعملية هندسية دقيقة.
من خلال تثبيت حرارة الأسطوانة عند 80° مئوية (75°–85° مئوية) لتعويض الفقد الحراري أثناء التغذية المستمرة، وضبط الضغط الهوائي عند 0.25–0.35 ميجاباسكال، والالتزام بفترات الراحة بعد الترقيق، يمكن للورش القضاء على أكثر من 95% من شكاوى الفقاعات وبقايا الغراء.
سواء كنت تعمل على طابعة هجينة مدمجة 2 في 1 أو خطوط إنتاج UV DTF صناعية مستقلة عالية السرعة، فإن مواءمة خصائص الفيلم مع أسطوانات حرارية دقيقة المعايرة هو المفتاح لتحقيق أعلى إنتاجية.
إذا كانت ورشتك تواجه مشكلات مستمرة في التصاق الغراء أو ترغب في ضبط المعايير لتطبيقات خاصة، أرسل مواصفات المواد إلى مصنعنا أو تواصل مع الفريق الهندسي في Megajet لطلب ملفات التشغيل القياسية وحزم عينات أفلام AB المعتمدة.